
11/11/2026
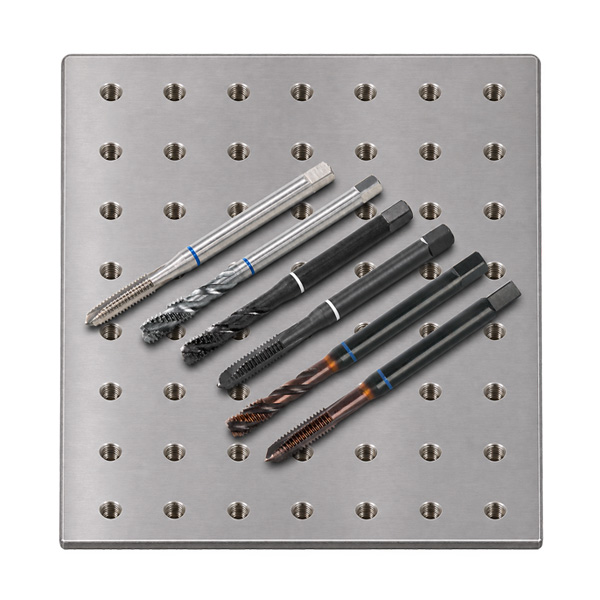
Taraudage de l’acier inoxydable
Que faut-il prendre en compte lors du taraudage de l’acier inoxydable ?
Lors du taraudage de l’acier inoxydable, la nuance d’acier, le type de filetage et le procédé d’usinage déterminent le choix de l’outil. Le guide suivant explique les désignations des matériaux et indique les points à prendre en compte lors de la réalisation de filetages intérieurs.
Qu’est-ce que l’acier inoxydable et où est-il utilisé ?
L’acier inoxydable est un terme générique désignant différents groupes d’aciers, parmi lesquels figurent également les aciers résistants à la corrosion. Toutefois, la seule désignation acier inoxydable ne signifie pas que l’acier est totalement « inoxydable ». La suite traite des aciers résistants à la corrosion, également connus sous les désignations VA ou INOX.
Les aciers inoxydables contiennent au moins 10,5 % de chrome et au maximum 1,2 % de carbone en masse. Le chrome permet la formation d’une couche passive protectrice très fine à la surface. Celle-ci confère au matériau sa résistance à la corrosion. La résistance d’une nuance donnée dépend également des autres éléments d’alliage et des conditions d’utilisation.
Les domaines d’application typiques comprennent la construction mécanique et d’installations, l’industrie agroalimentaire et des boissons, l’industrie chimique et pharmaceutique ainsi que le bâtiment. Les aciers inoxydables sont utilisés, par exemple, pour les réservoirs, les tuyauteries, les robinetteries et raccords, les équipements de cuisine et les garde-corps. Selon l’application, la résistance à la corrosion, la facilité de nettoyage des surfaces ou un aspect durablement esthétique peuvent être prioritaires.
Distinguer V2A et V4A à l’aide du numéro de matériau
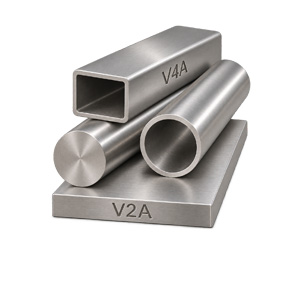
V2A et V4A sont des désignations collectives historiques. V2A désigne généralement les aciers au chrome-nickel, tandis que V4A désigne les aciers au chrome-nickel-molybdène. L’ajout de molybdène améliore notamment la résistance à la corrosion pouvant être provoquée, par exemple, par l’eau salée, les chlorures et les acides. Ces deux désignations ne définissent cependant pas une nuance d’acier précise. De nombreuses nuances V2A et V4A courantes sont austénitiques. Cela décrit leur structure métallurgique, c’est-à-dire la structure interne du matériau.
Un numéro de matériau tel que 1.4301 identifie une nuance d’acier précise dont la composition chimique est définie. Ce numéro n’indique ni la dureté ni un classement de la qualité du matériau. Le numéro de matériau est une désignation normalisée et univoque des matériaux techniques permettant leur identification fiable. Il se compose d’un chiffre de groupe principal, séparé par un point du numéro de nuance à quatre chiffres. Le groupe principal indique le groupe principal de matériaux (par exemple 1 pour les aciers). Le numéro de nuance qui suit identifie la nuance exacte au sein du groupe principal et comprend notamment des caractéristiques telles que le type d’alliage (composition chimique du matériau). Pour le choix de l’outil, le numéro de matériau exact doit donc être disponible, par exemple à partir du certificat matière.
Le tableau suivant présente les nuances et désignations courantes.
| Matériau | AISI | Désignation courante | Remarques pour le taraudage |
|---|---|---|---|
| 1.4301 - X5CrNi18-10 | 304 | souvent V2A | Austénitique, tenace et sujet à l’écrouissage ; une action de coupe nette et une bonne lubrification sont importantes |
| 1.4305 - X8CrNiS18-9 | 303 | Acier inoxydable de décolletage | L’ajout de soufre améliore nettement l’usinabilité par rapport aux nuances austénitiques standard courantes |
| 1.4306 / 1.4307 | 304L | souvent V2A | Nuance austénitique à faible teneur en carbone ; reste sujette à l’écrouissage |
| 1.4541 - X6CrNiTi18-10 | 321 | souvent V2A | Acier inoxydable austénitique stabilisé au titane ; adapter l’outil et les conditions de coupe |
| 1.4401 - X5CrNiMo17-12-2 | 316 | souvent V4A | Acier inoxydable austénitique allié au molybdène avec formation de copeaux tenaces |
| 1.4404 - X2CrNiMo17-12-2 | 316L | souvent V4A | Nuance à faible teneur en carbone alliée au molybdène ; sujette à l’écrouissage et comparativement difficile à usiner |
Pourquoi le taraudage des aciers inoxydables est plus exigeant
Les nuances austénitiques courantes sont souvent plus difficiles à usiner que les aciers non alliés. Lors du taraudage, trois propriétés sont particulièrement importantes :
Écrouissage : La déformation plastique peut augmenter la résistance du matériau au niveau de la zone d’usinage. Un tranchant émoussé qui frotte fortement peut ainsi rendre la coupe suivante plus difficile.
Formation de copeaux tenaces : Les copeaux se brisent souvent difficilement. S’ils ne peuvent pas se déplacer librement dans l’espace de travail restreint du taraud, la charge sur l’outil augmente.
Faible conductivité thermique : Par rapport aux aciers non alliés, la chaleur est moins bien évacuée de la zone de coupe. Associée à la tendance du matériau à adhérer à l’outil, cette caractéristique sollicite davantage les arêtes de coupe.
L’état de livraison de la pièce influence également l’usinabilité : un semi-produit écroui à froid peut se comporter différemment à l’usinage que la même nuance d’acier à l’état recuit. Le perçage préparatoire doit donc être effectué avec un foret affûté et adapté ainsi qu’avec des conditions de coupe appropriées. Il convient d’éviter un frottement prolongé sans enlèvement de matière efficace.
Sélectionner les outils de filetage adaptés
Pour la réalisation mécanique de filetages intérieurs dans l’acier inoxydable, deux types d’outils de la gamme VOLKEL de tarauds machine à bague de couleur sont particulièrement adaptés.
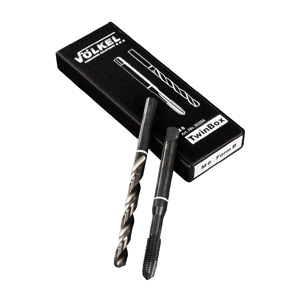
Tarauds machine VOLKEL BAGUE BLANCHE pour aciers inoxydables V2A
Ces tarauds machine conviennent particulièrement aux aciers inoxydables V2A à copeaux longs et aux aciers au chrome fortement alliés présentant une résistance à la traction jusqu’à 1 000 N/mm². Les tarauds sont fabriqués en acier HSSE de haute qualité, leur géométrie de coupe a été optimisée pour l’usinage des aciers inoxydables V2A et leur surface est en outre vaporisée.
Quel est l’effet de la surface vaporisée ?
Lors de la vaporisation - souvent désignée par VAP - la surface de l’outil est modifiée par un traitement thermique. Il se forme alors une couche d’oxyde de fer dont la structure superficielle permet une meilleure adhérence des réfrigérants et lubrifiants.
Lors du taraudage de l’acier inoxydable, cet effet est particulièrement utile. Le film lubrifiant réduit le contact direct entre l’outil et le matériau, améliore les conditions de glissement et diminue le risque de soudures à froid. Celles-ci se produisent lorsque des particules du matériau de la pièce adhèrent aux arêtes de coupe sous forte charge et peuvent ensuite affecter aussi bien l’outil que les flancs du filet.
⚠️ VAP ne remplace pas le fluide de coupe. Le traitement de surface en renforce l’effet - une lubrification suffisante et adaptée au matériau et à l’opération d’usinage reste essentielle.
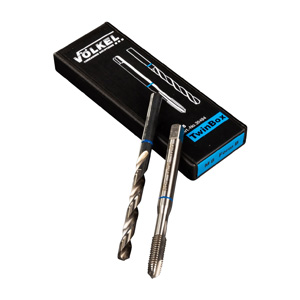
Tarauds machine VOLKEL BAGUE BLEUE pour aciers inoxydables V4A
V4A comprend des nuances d’acier inoxydable difficiles à usiner. Lors du taraudage, elles produisent généralement des copeaux tenaces qui se brisent difficilement, ce qui peut être particulièrement problématique dans les trous borgnes. Les caractéristiques des tarauds BAGUE BLEUE, telles que la géométrie de coupe, ont également été optimisées afin de permettre la réalisation de filetages dans des aciers résistants à l’usure et des aciers fortement alliés présentant une résistance à la traction jusqu’à 1 200 N/mm².
Pourquoi un revêtement TiCN supplémentaire peut-il être utile ?
Un revêtement TiCN (carbonitrure de titane) forme une couche protectrice fine et dure sur le taraud. Lors du taraudage, son principal avantage consiste à réduire l’usure des arêtes de coupe grâce à une dureté et une ténacité accrues, ce qui prolonge la durée de vie de l’outil. Avec 3 000 HV (dureté Vickers), le revêtement TiCN est plus dur qu’un revêtement TiN pur.
⚠️ Le TiCN présente une résistance thermique plus faible. Un refroidissement intensif et optimal des arêtes de coupe du taraud est indispensable pendant l’opération de coupe. Cela réduit le risque d’écaillage des arêtes de coupe.
Quels autres facteurs faut-il prendre en compte lors du taraudage de l’acier inoxydable ?
1. Utilisation du lubrifiant de coupe et application correcte
Un fluide de coupe adapté à l’acier inoxydable doit atteindre de manière fiable la zone de coupe et les arêtes du taraud ne doivent pas fonctionner « à sec ». Tous les lubrifiants proposés par VOLKEL conviennent à l’usinage des aciers inoxydables. Le choix dépend de l’application concrète.
2. Déterminer correctement le diamètre d’avant-trou
Un avant-trou trop petit augmente le volume de copeaux et le couple, ce qui entraîne une charge plus élevée sur l’outil. Une augmentation modérée du diamètre d’avant-trou peut réduire le couple et améliorer la durée de vie du taraud. Cela ne signifie cependant pas que l’avant-trou peut être agrandi arbitrairement : le plan, la tolérance du filetage, la capacité de charge, les spécifications de l’outil ainsi que les exigences de contrôle restent déterminants.
Si l’avant-trou est trop grand, le profil du filet n’est en revanche pas suffisamment formé, ce qui réduit la capacité de charge du filetage réalisé. Les prescriptions concernant la dimension du filetage, le pas et la tolérance ainsi que le diamètre réellement obtenu de l’alésage sont donc déterminantes.
3. Choisir la profondeur de perçage correcte pour les trous borgnes
La profondeur utile du filetage et la profondeur d’avant-trou sont deux dimensions différentes. Dans les trous borgnes, un espace supplémentaire doit être prévu sous le filetage utile.
Il faut au minimum tenir compte de l’entrée du taraud, de la pointe du foret, de la distance de sécurité et de l’espace pour les copeaux. Si le perçage est réalisé uniquement jusqu’à la profondeur de filetage souhaitée, le taraud peut venir en butée au fond du trou ou contre des copeaux compactés. Cela peut entraîner la rupture du taraud. Les tarauds pour trous borgnes présentent généralement une entrée courte (2-3 filets) ainsi qu’une goujure hélicoïdale qui évacue les copeaux vers le haut hors du trou.
⚠️ Le fait qu’un taraud possède une extrémité plate ou une pointe ne détermine pas s’il s’agit d’un taraud pour trou borgne. Pour des raisons de fabrication, de nombreux tarauds ≤ M 8 peuvent donc présenter une pointe.
4. Adapter la vitesse de rotation et l’avance à l’outil
Valeur indicative pour les aciers VA de résistance inférieure à 850 N/mm² ainsi que pour le groupe de matériaux V4A lors du taraudage avec des tarauds machine VOLKEL BAGUE BLANCHE : 2–4 m/min - cette valeur ne constitue pas une recommandation générale pour tous les outils de filetage destinés à l’acier inoxydable. Le réglage doit être adapté à l’état du matériau, à la profondeur du filetage et aux conditions de la machine.
La vitesse de rotation se calcule à partir de la vitesse de coupe et du diamètre nominal du filetage :
n = 1 000 × vc π × d
Dans cette formule, n correspond à la vitesse de rotation en min⁻¹, vc à la vitesse de coupe en m/min et d au diamètre nominal du filetage en mm.
Exemple de calcul pour M8 : Avec vc = 3 m/min et d = 8 mm, on obtient environ 119 min⁻¹. Lors du taraudage mécanique synchronisé d’un filetage M8 × 1,25, l’avance axiale est de 1,25 mm par tour. Avec une vitesse de rotation arrondie à 120 min⁻¹, cela correspond à 150 mm/min. Le cycle machine et le porte-outil utilisés doivent être adaptés à ces valeurs ; les spécifications relatives aux porte-tarauds compensateurs doivent être prises en compte séparément.
Pourquoi les tarauds peuvent-ils casser lors du taraudage de l’acier inoxydable ?
Lors du taraudage d’un filetage intérieur, plusieurs arêtes de coupe travaillent simultanément dans un alésage relativement étroit. Des erreurs lors de la préparation du trou ou de l’évacuation des copeaux peuvent donc rapidement entraîner un couple de taraudage élevé. Les causes typiques de problèmes sont les suivantes :
- Type de taraud incorrect pour le type de trou : Les copeaux ne sont pas évacués dans la direction nécessaire.
- Avant-trou trop petit : Le volume de copeaux augmente, tout comme les efforts de coupe et le couple de taraudage.
- Mauvais alignement : Le taraud est soumis à une charge latérale.
- Lubrification insuffisante : Le frottement et le risque de soudures à froid augmentent.
- Accumulation de copeaux : En particulier dans les trous borgnes, l’espace disponible pour les copeaux peut être surchargé.
- Arêtes de coupe usées : L’outil coupe moins proprement et sollicite davantage le matériau de la pièce.
- Écrouissage : Le frottement, les reprises répétées ou un usinage interrompu peuvent rendre la coupe suivante plus difficile.
Lors du taraudage de l’acier inoxydable, il est donc utile de contrôler l’avant-trou, la géométrie du taraud, la profondeur du filetage et l’espace pour les copeaux avant la première coupe.
Tarauds machine VOLKEL pour acier inoxydable : versions et dimensions
Les tableaux suivants facilitent le choix de l’outil en fonction du type de filetage, de la version de l’outil et du type de trou. Pour les trous débouchants, les versions de forme B sont indiquées ; pour les trous borgnes, les versions de forme C avec goujure hélicoïdale à droite de 39°. Les plages de dimensions avec liens mènent directement à la page produit correspondante avec sélection des variantes ou au coffret correspondant.
L’aptitude à votre application dépend de la nuance d’acier exacte, de son état de livraison et des conditions d’usinage. Vérifiez également la dimension du filetage, le pas, la profondeur de filetage nécessaire et les dimensions du porte-outil.
Tarauds machine et coffrets VOLKEL BAGUE BLANCHE disponibles
La gamme BAGUE BLANCHE comprend des tarauds machine HSSE vaporisés pour filetages métriques ISO et filetages métriques fins ISO ainsi que pour filetages UNC, UNF et G (BSP). Outre les tarauds machine individuels, des combinaisons TwinBox avec foret hélicoïdal adapté et des coffrets de tarauds machine sont disponibles.
| Type de filetage | Version | Trou débouchant Forme B | Trou borgne Forme C, goujure hélicoïdale à droite 39° |
|---|---|---|---|
| Filetage métrique ISO (M) | DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Filetage métrique fin ISO (MF) | DIN 374 | M 5×0,5 - M 20×1,5 | M 5×0,5 - M 20×1,5 |
| Filetage unifié à pas gros (UNC) | DIN 371 | UNC 1/4 - UNC 1/2 | UNC 1/4 - UNC 1/2 |
| Filetage unifié à pas fin (UNF) | DIN 371 | UNF 1/4 - UNF 1/2 | UNF 1/4 - UNF 1/2 |
| Filetage gaz cylindrique G (BSP) | DIN 5156 | G 1/8 - G 1/2 | G 1/8 - G 1/2 |
| Filetage métrique ISO (M) | TwinBox : taraud machine avec foret hélicoïdal adapté | M 3 - M 16 | M 3 - M 16 |
| Filetage métrique ISO (M) | Coffret de 7 tarauds machine, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Filetage métrique ISO (M) | Coffret de 14 tarauds machine avec forets hélicoïdaux, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
Les quatre coffrets de tarauds machine BAGUE BLANCHE contiennent chacun les dimensions de filetage M 3, M 4, M 5, M 6, M 8, M 10 et M 12. Les coffrets de 14 pièces comprennent en plus les sept forets hélicoïdaux correspondants.
Tarauds machine et coffrets VOLKEL BAGUE BLEUE disponibles
La gamme BAGUE BLEUE comprend des tarauds machine métriques en HSSE non revêtu, avec revêtement TiCN ainsi que des tarauds machine HSSE High Performance MBlue. Le tableau distingue explicitement ces versions, car leurs plages de dimensions disponibles diffèrent. Des combinaisons TwinBox et différents coffrets de tarauds machine sont également disponibles.
| Type de filetage | Version | Trou débouchant Forme B | Trou borgne Forme C, goujure hélicoïdale à droite 39° |
|---|---|---|---|
| Filetage métrique ISO (M) | HSSE, non revêtu, DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Filetage métrique ISO (M) | HSSE avec revêtement TiCN, DIN 371 / DIN 376 | M 3 - M 20 | M 3 - M 20 |
| Filetage métrique ISO (M) | Taraud machine HSSE High Performance MBlue | M 3 - M 20 | M 3 - M 20 |
| Filetage métrique ISO (M) | TwinBox : taraud machine HSSE avec foret hélicoïdal adapté | M 3 - M 16 | M 3 - M 16 |
| Filetage métrique ISO (M) | Coffret de 7 tarauds machine, HSSE, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Filetage métrique ISO (M) | Coffret de 7 tarauds machine, HSSE TiCN, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Filetage métrique ISO (M) | Coffret de 14 tarauds machine, HSSE, avec forets hélicoïdaux, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
Les six coffrets de tarauds machine BAGUE BLEUE contiennent chacun les dimensions de filetage M 3, M 4, M 5, M 6, M 8, M 10 et M 12. Les coffrets de 14 pièces comprennent en plus les sept forets hélicoïdaux correspondants.
Les plages de dimensions des deux tableaux indiquent la plus petite et la plus grande dimension proposées dans la gamme de produits ou le coffret concerné. Les dimensions de filetage individuelles, les pas, les dimensions des outils et les délais de livraison figurent sur la page produit correspondante accessible via le lien.
