
11.11.2026
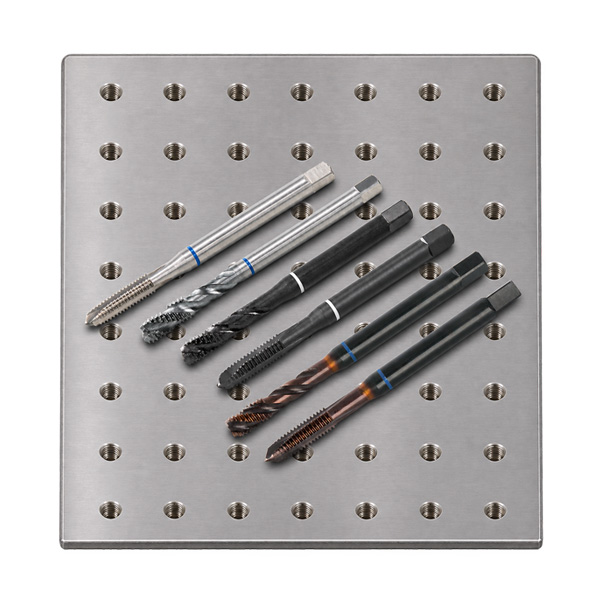
Gwintowanie stali nierdzewnej
Na co należy zwrócić uwagę podczas gwintowania stali nierdzewnej?
Podczas gwintowania stali nierdzewnej gatunek stali, rodzaj gwintu i metoda obróbki decydują o doborze narzędzia. Poniższy poradnik objaśnia oznaczenia materiałów i pokazuje, na co należy zwrócić uwagę przy wykonywaniu gwintów wewnętrznych.
Czym jest stal szlachetna i gdzie znajduje zastosowanie
Stal szlachetna jest pojęciem zbiorczym obejmującym różne grupy stali, w tym także stale nierdzewne. Sama nazwa „stal szlachetna” nie oznacza jednak, że stal jest również „nierdzewna”. W dalszej części mowa jest o stalach odpornych na korozję, określanych także jako stale nierdzewne, VA lub INOX.
Stale nierdzewne zawierają co najmniej 10,5 % chromu i maksymalnie 1,2 % węgla, w obu przypadkach jako udział masowy. Chrom umożliwia powstanie bardzo cienkiej, ochronnej warstwy pasywnej na powierzchni. Warstwa ta nadaje materiałowi odporność na korozję. Odporność konkretnego gatunku zależy również od pozostałych pierwiastków stopowych i warunków eksploatacji.
Typowe obszary zastosowania to budowa maszyn i instalacji, przemysł spożywczy i produkcja napojów, przemysł chemiczny i farmaceutyczny oraz budownictwo. Stale nierdzewne wykorzystuje się na przykład do produkcji zbiorników, rurociągów, armatury, wyposażenia kuchennego i balustrad. W zależności od zastosowania najważniejsze są odporność na korozję, łatwe do czyszczenia powierzchnie lub trwale estetyczny wygląd.
Rozróżnianie V2A i V4A na podstawie numeru materiału
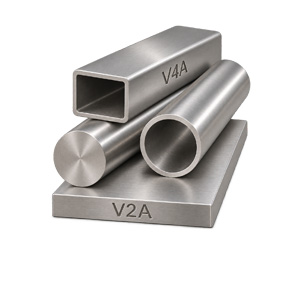
V2A i V4A to historyczne określenia zbiorcze. V2A oznacza zwykle stal chromowo-niklową, a V4A stal chromowo-niklowo-molibdenową. Dodatkowa zawartość molibdenu poprawia zwłaszcza odporność na korozję wywoływaną na przykład przez słoną wodę, chlorki i kwasy. Te dwa określenia nie wskazują jednak jednoznacznie konkretnego gatunku stali. Wiele powszechnie stosowanych gatunków V2A i V4A ma strukturę austenityczną. Określenie to opisuje ich strukturę metalurgiczną, czyli wewnętrzną budowę materiału.
Przykładowy numer materiału, taki jak 1.4301, oznacza określony gatunek stali o ustalonym składzie chemicznym. Nie jest to ani oznaczenie twardości, ani wskazanie poziomu jakości materiału. Numer materiału jest znormalizowanym, jednoznacznym oznaczeniem materiałów technicznych, które umożliwia ich niezawodną identyfikację. Składa się z cyfry określającej grupę główną, oddzielonej kropką od czterocyfrowego numeru gatunku. Grupa główna wskazuje główną grupę materiałową (na przykład 1 dla stali). Następujący po niej numer gatunku określa dokładny rodzaj materiału w obrębie grupy głównej i uwzględnia między innymi takie cechy jak rodzaj stopu (skład chemiczny materiału). Dlatego przy doborze narzędzia należy znać dokładny numer materiału, na przykład ze świadectwa materiałowego.
Poniższa tabela przedstawia zestawienie typowych gatunków i oznaczeń.
| Materiał | AISI | Typowa klasyfikacja | Istotne przy gwintowaniu |
|---|---|---|---|
| 1.4301 - X5CrNi18-10 | 304 | często V2A | Austenityczny, ciągliwy i podatny na umocnienie zgniotowe; istotne są czysty przebieg skrawania i dobre smarowanie |
| 1.4305 - X8CrNiS18-9 | 303 | Nierdzewna stal automatowa | Dodatek siarki zapewnia znacznie lepszą skrawalność niż w przypadku typowych standardowych gatunków austenitycznych |
| 1.4306 / 1.4307 | 304L | często V2A | Niskowęglowy wariant austenityczny; nadal podatny na umocnienie zgniotowe |
| 1.4541 - X6CrNiTi18-10 | 321 | często V2A | Stal nierdzewna austenityczna stabilizowana tytanem; należy odpowiednio dobrać narzędzie i parametry skrawania |
| 1.4401 - X5CrNiMo17-12-2 | 316 | często V4A | Austenityczna stal nierdzewna z dodatkiem molibdenu, tworząca ciągliwe wióry |
| 1.4404 - X2CrNiMo17-12-2 | 316L | często V4A | Niskowęglowy wariant stopowy z molibdenem; podatny na umocnienie zgniotowe i stosunkowo trudny w obróbce skrawaniem |
Dlaczego gwintowanie stali nierdzewnych jest bardziej wymagające
Typowe gatunki austenityczne są często trudniejsze w obróbce skrawaniem niż stale niestopowe. Przy gwintowaniu szczególnie istotne są trzy właściwości:
Umocnienie zgniotowe: W wyniku odkształcenia plastycznego materiał może umacniać się w miejscu obróbki. Intensywne tarcie tępej krawędzi skrawającej utrudnia również wykonanie kolejnego skrawu.
Tworzenie ciągliwych wiórów: Wióry często trudno się łamią. Jeżeli nie mogą swobodnie przemieszczać się w ograniczonej przestrzeni roboczej gwintownika, obciążenie narzędzia wzrasta.
Niska przewodność cieplna: W porównaniu ze stalami niestopowymi ciepło jest gorzej odprowadzane ze strefy skrawania. W połączeniu ze skłonnością materiału do przywierania dodatkowo obciąża to krawędzie skrawające.
Stan dostawy obrabianego materiału również wpływa na skrawalność: półfabrykat umocniony zgniotowo może wykazywać inną skrawalność niż ten sam gatunek stali w stanie wyżarzonym. Dlatego otwór pod gwint należy wykonać ostrym, odpowiednim wiertłem i przy właściwych parametrach skrawania. Należy unikać długotrwałego tarcia bez skutecznego usuwania materiału.
Dobór odpowiednich narzędzi do gwintowania
Do maszynowego wykonywania gwintów wewnętrznych w stali nierdzewnej szczególnie nadają się dwa rodzaje gwintowników maszynowych VOLKEL z oznaczeniem w postaci kolorowego pierścienia.
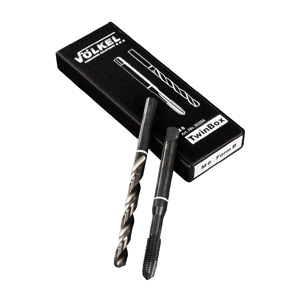
Gwintowniki maszynowe VOLKEL PIERŚCIEŃ BIAŁY do stali nierdzewnej V2A
Gwintowniki te nadają się szczególnie do długowiórowych stali nierdzewnych V2A oraz wysokostopowych stali chromowych o wytrzymałości na rozciąganie do 1 000 N/mm². Gwintowniki maszynowe są wykonane z wysokiej jakości stali HSSE, ich geometria skrawania została zoptymalizowana do obróbki stali nierdzewnej V2A, a powierzchnia jest dodatkowo waporyzowana.
Jak działa waporyzowana powierzchnia?
Podczas waporyzowania - często oznaczanego jako VAP - powierzchnia narzędzia zostaje zmieniona w wyniku obróbki cieplnej. Powstaje przy tym warstwa tlenku żelaza o strukturze powierzchni, do której lepiej przylegają chłodziwa i środki smarne.
Przy gwintowaniu stali nierdzewnej efekt ten jest szczególnie korzystny. Film smarny ogranicza bezpośredni kontakt narzędzia z materiałem, poprawia właściwości ślizgowe i zmniejsza ryzyko zgrzewania na zimno. Chodzi przy tym o cząstki materiału, które pod dużym obciążeniem mogą przywierać do krawędzi skrawających narzędzia, a następnie uszkadzać zarówno narzędzie, jak i powierzchnie boczne gwintu.
⚠️ VAP nie zastępuje środka smarno-chłodzącego. Obróbka powierzchni wspomaga jego działanie - decydujące pozostaje zastosowanie środka smarnego odpowiedniego do materiału i procesu obróbki oraz w wystarczającej ilości.
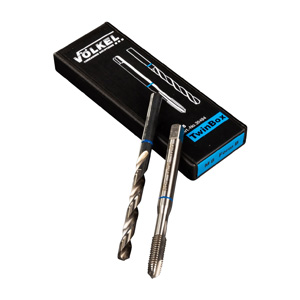
Gwintowniki maszynowe VOLKEL PIERŚCIEŃ NIEBIESKI do stali nierdzewnej V4A
V4A obejmuje trudno skrawalne gatunki stali nierdzewnej. Podczas gwintowania powstają zazwyczaj ciągliwe, trudno łamiące się wióry, które mogą być szczególnie problematyczne w otworach nieprzelotowych. Również w gwintownikach maszynowych PIERŚCIEŃ NIEBIESKI takie właściwości jak geometria skrawania zoptymalizowano w taki sposób, aby możliwe było wykonywanie gwintów w stalach odpornych na zużycie i stalach wysokostopowych o wytrzymałości na rozciąganie do 1 200 N/mm².
Dlaczego dodatkowa powłoka TiCN może być przydatna?
Powłoka TiCN (węgloazotek tytanu) tworzy na gwintowniku cienką, twardą warstwę ochronną. Jej główną zaletą podczas gwintowania jest ograniczenie zużycia krawędzi skrawających dzięki większej twardości i ciągliwości, a tym samym wydłużenie trwałości narzędzia. Przy twardości 3 000 HV (twardość Vickersa) powłoka TiCN jest twardsza niż czysta powłoka TiN.
⚠️ TiCN ma niższą odporność cieplną. Podczas skrawania bezwzględnie konieczne jest intensywne i optymalne chłodzenie krawędzi skrawających gwintownika. Zmniejsza to ryzyko wykruszania krawędzi skrawających.
Jakie inne czynniki należy uwzględnić podczas gwintowania stali nierdzewnej?
1. Stosowanie środka smarnego i jego prawidłowe nanoszenie
Środek smarno-chłodzący odpowiedni do stali nierdzewnej musi niezawodnie docierać do strefy skrawania, a krawędzie skrawające gwintownika nie mogą pracować „na sucho”. Wszystkie środki smarne oferowane przez VOLKEL nadają się do obróbki stali nierdzewnych. Wybór zależy od konkretnego zastosowania.
2. Prawidłowe określenie średnicy otworu pod gwint
Zbyt mały otwór pod gwint zwiększa objętość wiórów i moment obrotowy, a tym samym obciążenie narzędzia. Umiarkowane zwiększenie średnicy otworu pod gwint może zmniejszyć moment obrotowy i poprawić trwałość gwintownika. Nie oznacza to jednak, że otwór pod gwint można dowolnie powiększać: nadal decydujące pozostają rysunek techniczny, tolerancja gwintu, nośność, zalecenia dotyczące narzędzia i wymagania kontrolne.
Jeżeli otwór pod gwint jest zbyt duży, profil gwintu nie zostanie natomiast ukształtowany w wystarczającym stopniu, co zmniejsza nośność naciętego gwintu. Decydujące są zatem wymagania dotyczące rozmiaru gwintu, skoku i tolerancji oraz rzeczywiście uzyskana średnica otworu.
3. Dobór prawidłowej głębokości wiercenia w otworze nieprzelotowym
Użytkowa głębokość gwintu i głębokość otworu pod gwint to różne wymiary. W otworach nieprzelotowych poniżej użytkowej części gwintu musi pozostać dodatkowa przestrzeń.
Należy uwzględnić co najmniej nakrój gwintownika, wierzchołek wiertła, zapas bezpieczeństwa i przestrzeń na wióry. Jeżeli otwór zostanie wywiercony tylko na wymaganą głębokość gwintu, gwintownik może oprzeć się o dno otworu lub o sprasowane wióry. Może to doprowadzić do złamania gwintownika. Gwintowniki do otworów nieprzelotowych mają zazwyczaj krótki nakrój (2-3 zwoje gwintu) i rowek spiralny odprowadzający wióry do góry.
⚠️ O tym, czy gwintownik jest przeznaczony do otworów nieprzelotowych, nie decyduje to, czy ma płaskie zakończenie, czy zakończenie w formie ostrza. Dlatego ze względów technologicznych wiele gwintowników ≤ M 8 może mieć zakończenie w formie ostrza.
4. Dostosowanie prędkości obrotowej i posuwu do narzędzia
Wartość orientacyjna dla stali VA o wytrzymałości poniżej 850 N/mm² oraz grupy materiałowej V4A podczas gwintowania gwintownikami maszynowymi VOLKEL PIERŚCIEŃ BIAŁY: 2–4 m/min - wartość ta nie jest ogólnym zaleceniem dla wszystkich narzędzi do gwintowania stali nierdzewnej. Ustawienie należy dostosować do stanu materiału, głębokości gwintu i warunków pracy maszyny.
Prędkość obrotową oblicza się na podstawie prędkości skrawania i nominalnej średnicy gwintu:
n = 1 000 × vc π × d
W tym wzorze n oznacza prędkość obrotową w min⁻¹, vc oznacza prędkość skrawania w m/min, a d nominalną średnicę gwintu w mm.
Przykład obliczeniowy M8: Przy vc = 3 m/min i d = 8 mm otrzymuje się około 119 min⁻¹. Przy synchronicznym maszynowym gwintowaniu M8 × 1,25 posuw osiowy wynosi 1,25 mm na obrót. Po zaokrągleniu prędkości obrotowej do 120 min⁻¹ daje to 150 mm/min. Zastosowany cykl maszyny i uchwyt narzędziowy muszą być do tego odpowiednio dobrane; dane dotyczące uchwytów kompensacyjnych do gwintowania należy uwzględnić oddzielnie.
Dlaczego gwintowniki mogą się łamać podczas gwintowania stali nierdzewnej?
Podczas wykonywania gwintu wewnętrznego narzędzie pracuje jednocześnie kilkoma krawędziami skrawającymi w stosunkowo wąskim otworze. Błędy w przygotowaniu lub odprowadzaniu wiórów mogą więc szybko prowadzić do dużych wartości momentu obrotowego. Typowe przyczyny problemów to:
- Niewłaściwy typ gwintownika do rodzaju otworu: Wióry nie są odprowadzane w wymaganym kierunku.
- Zbyt mały otwór pod gwint: Zwiększa się objętość wiórów, a wraz z nią siły skrawania i moment obrotowy.
- Niedostateczna współosiowość: Gwintownik jest obciążany bocznie.
- Niewystarczające smarowanie: Zwiększa się tarcie i ryzyko zgrzewania na zimno.
- Nagromadzenie wiórów: Szczególnie w otworach nieprzelotowych przestrzeń na wióry może się przepełnić.
- Zużyte krawędzie skrawające: Narzędzie skrawa mniej czysto i silniej obciąża materiał.
- Umocnienie zgniotowe: Tarcie, wielokrotne rozpoczynanie skrawania lub zakłócony przebieg obróbki mogą utrudnić kolejne skrawanie.
Dlatego właśnie w przypadku stali nierdzewnej przed pierwszym skrawaniem warto sprawdzić otwór pod gwint, kształt narzędzia, głębokość gwintu i przestrzeń na wióry.
Gwintowniki maszynowe VOLKEL do stali nierdzewnej: wykonania i rozmiary
Poniższe tabele ułatwiają dobór według rodzaju gwintu, wykonania narzędzia i rodzaju otworu. Dla otworów przelotowych podano wykonania Forma B, a dla otworów nieprzelotowych wykonania Forma C z prawoskrętnym rowkiem spiralnym 39°. Podlinkowane zakresy rozmiarów prowadzą bezpośrednio do odpowiedniej strony produktu z wyborem wariantu lub do właściwego zestawu.
Przydatność do danego zastosowania zależy od dokładnego gatunku stali, stanu dostawy i warunków obróbki. Należy również sprawdzić rozmiar gwintu, skok, wymaganą głębokość gwintu i wymiary uchwytu narzędziowego.
Dostępne gwintowniki maszynowe i zestawy VOLKEL PIERŚCIEŃ BIAŁY
Seria PIERŚCIEŃ BIAŁY obejmuje waporyzowane gwintowniki maszynowe HSSE do gwintów metrycznych ISO i metrycznych gwintów drobnozwojnych ISO oraz do gwintów UNC, UNF i G (BSP). Oprócz pojedynczych gwintowników maszynowych dostępne są zestawy TwinBox z odpowiednim wiertłem spiralnym oraz zestawy gwintowników maszynowych.
| Rodzaj gwintu | Wykonanie | Otwór przelotowy Forma B | Otwór nieprzelotowy Forma C, 39° rowek spiralny prawoskrętny |
|---|---|---|---|
| Gwint metryczny ISO (M) | DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Gwint metryczny drobny ISO (MF) | DIN 374 | M 5×0,5 - M 20×1,5 | M 5×0,5 - M 20×1,5 |
| Gwint amerykański gruby (UNC) | DIN 371 | UNC 1/4 - UNC 1/2 | UNC 1/4 - UNC 1/2 |
| Gwint amerykański drobny (UNF) | DIN 371 | UNF 1/4 - UNF 1/2 | UNF 1/4 - UNF 1/2 |
| Gwint rurowy walcowy G (BSP) | DIN 5156 | G 1/8 - G 1/2 | G 1/8 - G 1/2 |
| Gwint metryczny ISO (M) | TwinBox: gwintownik maszynowy z odpowiednim wiertłem spiralnym | M 3 - M 16 | M 3 - M 16 |
| Gwint metryczny ISO (M) | 7-częściowy zestaw gwintowników maszynowych, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Gwint metryczny ISO (M) | 14-częściowy zestaw gwintowników maszynowych wraz z wiertłami spiralnymi, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
Każdy z czterech zestawów gwintowników maszynowych PIERŚCIEŃ BIAŁY zawiera gwintowniki w rozmiarach M 3, M 4, M 5, M 6, M 8, M 10 i M 12. Zestawy 14-częściowe zawierają dodatkowo siedem odpowiednich wierteł spiralnych.
Dostępne gwintowniki maszynowe i zestawy VOLKEL PIERŚCIEŃ NIEBIESKI
Seria PIERŚCIEŃ NIEBIESKI obejmuje metryczne gwintowniki maszynowe w niepowlekanym wykonaniu HSSE, z powłoką TiCN oraz jako gwintowniki maszynowe HSSE High Performance MBlue. Tabela wyraźnie rozróżnia te wykonania, ponieważ dostępne zakresy rozmiarów są różne. Dostępne są ponadto zestawy TwinBox i różne zestawy gwintowników maszynowych.
| Rodzaj gwintu | Wykonanie | Otwór przelotowy Forma B | Otwór nieprzelotowy Forma C, 39° rowek spiralny prawoskrętny |
|---|---|---|---|
| Gwint metryczny ISO (M) | HSSE, bez powłoki, DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Gwint metryczny ISO (M) | HSSE z powłoką TiCN, DIN 371 / DIN 376 | M 3 - M 20 | M 3 - M 20 |
| Gwint metryczny ISO (M) | Gwintownik maszynowy HSSE High Performance MBlue | M 3 - M 20 | M 3 - M 20 |
| Gwint metryczny ISO (M) | TwinBox: gwintownik maszynowy HSSE z odpowiednim wiertłem spiralnym | M 3 - M 16 | M 3 - M 16 |
| Gwint metryczny ISO (M) | 7-częściowy zestaw gwintowników maszynowych, HSSE, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Gwint metryczny ISO (M) | 7-częściowy zestaw gwintowników maszynowych, HSSE TiCN, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Gwint metryczny ISO (M) | 14-częściowy zestaw gwintowników maszynowych, HSSE, wraz z wiertłami spiralnymi, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
Każdy z sześciu zestawów gwintowników maszynowych PIERŚCIEŃ NIEBIESKI zawiera gwintowniki w rozmiarach M 3, M 4, M 5, M 6, M 8, M 10 i M 12. Zestawy 14-częściowe zawierają dodatkowo siedem odpowiednich wierteł spiralnych.
Zakresy rozmiarów w obu tabelach podają najmniejszy i największy oferowany wymiar danej serii produktów lub zestawu. Poszczególne rozmiary i skoki gwintów, wymiary narzędzi oraz terminy dostawy znajdują się na odpowiedniej stronie produktu, do której prowadzi link.
