
11/11/26
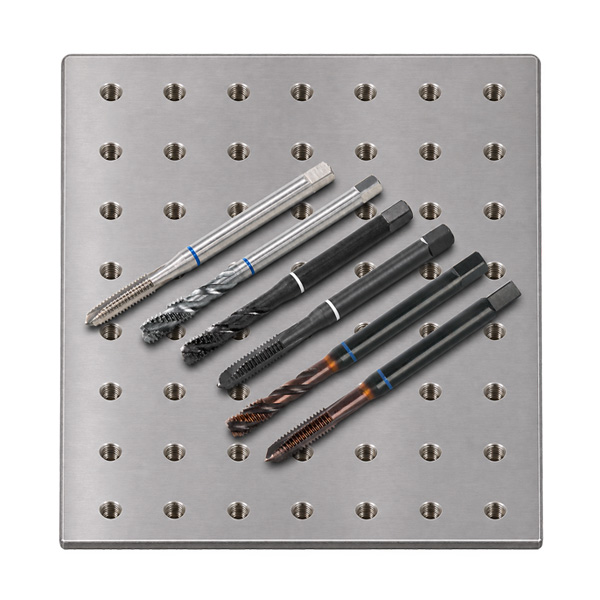
Roscagem em aço inoxidável
O que deve ser considerado ao roscar aço inoxidável?
Ao roscar aço inoxidável, o tipo de aço, o tipo de rosca e o processo de maquinação determinam a escolha da ferramenta. O guia seguinte explica as designações dos materiais e mostra os aspetos que devem ser considerados na execução de roscas internas.
O que é o aço inoxidável e onde é utilizado
Aço especial é uma designação genérica para diferentes grupos de aços, entre os quais se encontram também os aços inoxidáveis. No entanto, a designação aço especial, por si só, não significa que o aço seja também «inoxidável». Em seguida, são abordados os aços inoxidáveis, também conhecidos como aços resistentes à corrosão, VA ou INOX.
Os aços inoxidáveis contêm pelo menos 10,5 % de crómio e, no máximo, 1,2 % de carbono, em ambos os casos como percentagem mássica. O crómio permite a formação de uma camada passiva protetora muito fina na superfície. Esta confere ao material a sua resistência à corrosão. A resistência à corrosão de uma determinada qualidade depende também dos restantes elementos de liga e das condições de utilização.
Os campos de aplicação típicos incluem a construção de máquinas e instalações, a indústria alimentar e de bebidas, a indústria química e farmacêutica e a construção civil. Os aços inoxidáveis são utilizados, por exemplo, em depósitos, tubagens, válvulas e acessórios, equipamentos de cozinha e guarda-corpos. Consoante a aplicação, podem ser prioritárias a resistência à corrosão, as superfícies fáceis de limpar ou um aspeto permanentemente atraente.
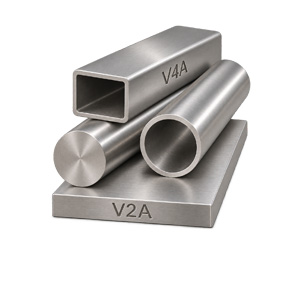
Distinguir V2A e V4A através do número de material
V2A e V4A são designações coletivas históricas. V2A refere-se geralmente a aços ao crómio-níquel, enquanto V4A se refere a aços ao crómio-níquel-molibdénio. O molibdénio adicional melhora, em especial, a resistência à corrosão que pode ser causada, por exemplo, por água salgada, cloretos e ácidos. No entanto, estas duas designações não identificam uma qualidade de aço específica. Muitas das qualidades V2A e V4A comuns são austeníticas. Este termo descreve a sua estrutura metalúrgica, ou seja, a estrutura interna do material.
Um número de material, como por exemplo 1.4301, identifica uma determinada qualidade de aço com uma composição química definida. O número não indica a dureza nem representa uma classificação da qualidade do material. O número de material é uma designação normalizada e inequívoca dos materiais técnicos, que permite uma identificação segura. É composto por um algarismo do grupo principal, separado por um ponto do número de qualidade de quatro algarismos. O grupo principal indica o grupo principal do material (por exemplo, 1 para os aços). O número de qualidade seguinte identifica a qualidade exata do material dentro do grupo principal e inclui, entre outras, características como o tipo de liga (composição química do material). Por isso, para a seleção da ferramenta, deve estar disponível o número de material exato, por exemplo, a partir do certificado do material.
A tabela seguinte classifica qualidades e designações comuns.
| Material | AISI | Classificação habitual | Indicação para a roscagem |
|---|---|---|---|
| 1.4301 - X5CrNi18-10 | 304 | frequentemente V2A | Austenítico, tenaz e sujeito a encruamento; são importantes uma ação de corte limpa e uma boa lubrificação |
| 1.4305 - X8CrNiS18-9 | 303 | Aço inoxidável de fácil maquinação | A adição de enxofre proporciona uma maquinabilidade claramente superior à das qualidades austeníticas padrão comuns |
| 1.4306 / 1.4307 | 304L | frequentemente V2A | Versão austenítica com baixo teor de carbono; mantém a tendência para o encruamento |
| 1.4541 - X6CrNiTi18-10 | 321 | frequentemente V2A | Aço inoxidável austenítico estabilizado com titânio; adaptar a ferramenta e as condições de corte |
| 1.4401 - X5CrNiMo17-12-2 | 316 | frequentemente V4A | Aço inoxidável austenítico ligado com molibdénio, com formação de cavacos tenazes |
| 1.4404 - X2CrNiMo17-12-2 | 316L | frequentemente V4A | Versão com baixo teor de carbono ligada com molibdénio; sujeita a encruamento e comparativamente difícil de maquinar |
Por que razão a roscagem de aços inoxidáveis é mais exigente
As qualidades austeníticas comuns são frequentemente mais difíceis de maquinar do que os aços não ligados. Na roscagem, são particularmente relevantes três propriedades:
Encruamento: A deformação plástica pode aumentar a resistência do material na zona de maquinação. Uma aresta de corte romba que produz muito atrito dificulta, por isso, também o corte seguinte.
Formação de cavacos tenazes: Os cavacos quebram-se frequentemente com dificuldade. Se não puderem mover-se livremente no espaço de trabalho estreito do macho, a carga sobre a ferramenta aumenta.
Baixa condutividade térmica: Em comparação com os aços não ligados, o calor é dissipado de forma menos eficaz da zona de corte. Em conjunto com a tendência do material para aderir à ferramenta, isto sujeita as arestas de corte a uma carga adicional.
O estado de fornecimento do material a maquinar também influencia a maquinabilidade: um produto semiacabado encruado a frio pode apresentar um comportamento de maquinação diferente do da mesma qualidade de aço no estado recozido. Por isso, a furação preparatória deve ser realizada com uma broca afiada e adequada e com condições de corte apropriadas. Deve evitar-se o atrito prolongado sem remoção eficaz de material.
Selecionar as ferramentas de roscagem adequadas
Para a execução à máquina de roscas internas em aço inoxidável, são particularmente adequados dois tipos de ferramenta da série de machos máquina com anel colorido da VOLKEL.
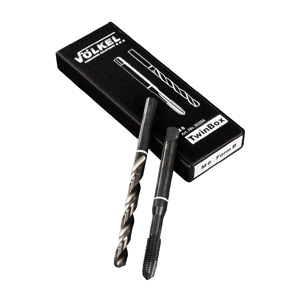
Machos máquina VOLKEL ANEL BRANCO para aços inoxidáveis V2A
Estes machos máquina são particularmente adequados para aços inoxidáveis V2A de cavaco longo e aços ao crómio de alta liga com resistência à tração até 1.000 N/mm². Os machos são fabricados em aço HSSE de alta qualidade, a geometria de corte dos machos foi otimizada para a maquinação de aços inoxidáveis V2A e a superfície dos machos é adicionalmente vaporizada.
Que efeito produz a superfície vaporizada?
Durante a vaporização - frequentemente identificada com VAP - a superfície da ferramenta é modificada por meio de um tratamento térmico. Forma-se uma camada de óxido de ferro com uma estrutura superficial à qual os fluidos de refrigeração e os lubrificantes conseguem aderir melhor.
Ao roscar aço inoxidável, este efeito é particularmente útil. A película lubrificante reduz o contacto direto entre a ferramenta e o material, melhora as condições de deslizamento e reduz o risco de soldaduras a frio. Trata-se de partículas de material que, sob carga elevada, podem aderir às arestas de corte da ferramenta e, posteriormente, prejudicar tanto a ferramenta como os flancos da rosca.
⚠️ VAP não substitui o fluido de corte. O tratamento superficial reforça o seu efeito - continua a ser determinante uma lubrificação suficiente e adequada ao material e à maquinação.
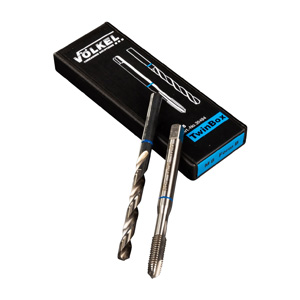
Machos máquina VOLKEL ANEL AZUL para aços inoxidáveis V4A
V4A abrange qualidades de aço inoxidável difíceis de maquinar. Durante a roscagem, formam-se geralmente cavacos tenazes e difíceis de quebrar, que podem ser particularmente problemáticos em furos cegos. Também as características dos machos ANEL AZUL, como por exemplo a geometria de corte, foram otimizadas de modo a permitir a execução de roscas em aços resistentes ao desgaste e aços de alta liga com resistência à tração até 1.200 N/mm².
Por que razão pode ser útil um revestimento TiCN adicional?
Um revestimento TiCN (carbonitreto de titânio) forma no macho uma camada protetora fina e dura. Na roscagem, a sua principal vantagem consiste em reduzir o desgaste das arestas de corte através de maior dureza e tenacidade e, consequentemente, prolongar a vida útil da ferramenta. Com 3.000 HV (dureza Vickers), o revestimento TiCN é mais duro do que um revestimento TiN puro.
⚠️ O TiCN tem menor resistência térmica. Durante o processo de corte, é indispensável uma refrigeração intensa e otimizada das arestas de corte do macho. Desta forma, reduz-se o risco de lascamento das arestas de corte.
Que outros fatores devem ser considerados ao roscar aço inoxidável?
1. Utilização de lubrificante e aplicação correta
Um fluido de corte adequado para aço inoxidável deve alcançar de forma fiável a zona de corte e as arestas de corte do macho não devem trabalhar «a seco». Todos os lubrificantes oferecidos pela VOLKEL são adequados para a maquinação de aços inoxidáveis. A escolha depende da aplicação concreta.
2. Determinar corretamente o diâmetro do pré-furo
Um pré-furo demasiado pequeno aumenta o volume de cavacos e o binário e provoca, assim, uma carga mais elevada sobre a ferramenta. Um aumento moderado do diâmetro do pré-furo pode reduzir o binário e melhorar a vida útil do macho. No entanto, isto não significa que o pré-furo possa ser aumentado arbitrariamente: o desenho, a tolerância da rosca, a capacidade de carga, as especificações da ferramenta e os requisitos de inspeção continuam a ser determinantes.
Se o pré-furo for demasiado grande, o perfil da rosca não é, por outro lado, formado suficientemente, o que reduz a capacidade de carga da rosca executada. São, por isso, determinantes as especificações relativas à dimensão da rosca, ao passo e à tolerância, bem como o diâmetro efetivamente obtido do furo.
3. Escolher a profundidade de furação correta para furos cegos
A profundidade útil da rosca e a profundidade do pré-furo são medidas diferentes. Nos furos cegos, deve existir espaço adicional por baixo da rosca útil.
Devem ser considerados, no mínimo, a entrada do macho, a ponta da broca, a distância de segurança e o espaço para cavacos. Se a furação for realizada apenas até à profundidade de rosca pretendida, o macho pode embater no fundo do furo ou em cavacos compactados. Isto pode provocar a quebra do macho. Os machos para furos cegos têm geralmente uma entrada curta (2-3 filetes) e uma ranhura helicoidal que conduz os cavacos para cima e para fora do furo.
⚠️ Para definir um macho para furo cego, não é determinante que o macho tenha uma extremidade plana ou uma ponta. Por motivos de fabrico, muitos machos ≤ M 8 podem, por isso, apresentar uma ponta.
4. Adaptar a velocidade de rotação e o avanço à ferramenta
Valor de referência para aços VA com resistência inferior a 850 N/mm², bem como para o grupo de materiais V4A, durante a roscagem com machos VOLKEL ANEL BRANCO: 2–4 m/min - este valor não constitui uma indicação geral para todas as ferramentas destinadas ao aço inoxidável. A definição deve ser ajustada ao estado do material, à profundidade da rosca e às condições da máquina.
A velocidade de rotação é calculada a partir da velocidade de corte e do diâmetro nominal da rosca:
n = 1.000 × vc π × d
Nesta fórmula, n representa a velocidade de rotação em min⁻¹, vc a velocidade de corte em m/min e d o diâmetro nominal da rosca em mm.
Exemplo de cálculo M8: Com vc = 3 m/min e d = 8 mm, obtêm-se cerca de 119 min⁻¹. Na roscagem sincronizada à máquina de uma rosca M8 × 1,25, o avanço axial é de 1,25 mm por rotação. Com a velocidade de rotação arredondada para 120 min⁻¹, isto corresponde a 150 mm/min. O ciclo da máquina e o porta-ferramentas utilizados devem ser adequados; as indicações para porta-machos com compensação devem ser consideradas separadamente.
Por que razão os machos podem partir-se durante a roscagem de aço inoxidável?
Ao executar uma rosca interna, a ferramenta trabalha simultaneamente com várias arestas de corte num furo relativamente estreito. Erros na preparação ou na evacuação dos cavacos podem, por isso, provocar rapidamente binários elevados. As causas típicas de problemas são:
- Tipo de macho incorreto para o tipo de furo: Os cavacos não são evacuados na direção necessária.
- Pré-furo demasiado pequeno: O volume de cavacos e, consequentemente, as forças de corte e o binário aumentam.
- Alinhamento insuficiente: O macho é submetido a cargas laterais.
- Lubrificação insuficiente: O atrito e o risco de soldaduras a frio aumentam.
- Acumulação de cavacos: Em especial nos furos cegos, o espaço para cavacos pode ficar sobrecarregado.
- Arestas de corte desgastadas: A ferramenta corta de forma menos limpa e sujeita o material a uma carga mais elevada.
- Encruamento: O atrito, os reinícios repetidos ou uma maquinação intermitente podem dificultar o corte seguinte.
Precisamente no caso do aço inoxidável, é por isso aconselhável verificar o pré-furo, a geometria da ferramenta, a profundidade da rosca e o espaço para cavacos antes do primeiro corte.
Machos máquina VOLKEL para aço inoxidável: versões e dimensões
As tabelas seguintes facilitam a seleção segundo o tipo de rosca, a versão da ferramenta e o tipo de furo. Para furos passantes, são apresentadas as versões Forma B; para furos cegos, as versões Forma C com hélice direita de 39°. Os intervalos de dimensões com hiperligação conduzem diretamente à respetiva página do artigo com seleção de variantes ou ao conjunto adequado.
A adequação à sua aplicação depende da qualidade exata do aço, do seu estado de fornecimento e das condições de maquinação. Verifique também a dimensão da rosca, o passo, a profundidade de rosca necessária e as dimensões do porta-ferramentas.
Machos máquina e conjuntos VOLKEL ANEL BRANCO disponíveis
A série ANEL BRANCO inclui machos máquina HSSE vaporizados para roscas métricas ISO e roscas métricas finas ISO, bem como roscas UNC, UNF e G (BSP). Para além dos machos individuais, estão disponíveis combinações TwinBox com a broca helicoidal adequada e conjuntos de machos máquina.
| Tipo de rosca | Versão | Furo passante Forma B | Furo cego Forma C, hélice direita de 39° |
|---|---|---|---|
| Rosca métrica ISO (M) | DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Rosca métrica fina ISO (MF) | DIN 374 | M 5×0,5 - M 20×1,5 | M 5×0,5 - M 20×1,5 |
| Rosca unificada grossa (UNC) | DIN 371 | UNC 1/4 - UNC 1/2 | UNC 1/4 - UNC 1/2 |
| Rosca unificada fina (UNF) | DIN 371 | UNF 1/4 - UNF 1/2 | UNF 1/4 - UNF 1/2 |
| Rosca cilíndrica para tubos G (BSP) | DIN 5156 | G 1/8 - G 1/2 | G 1/8 - G 1/2 |
| Rosca métrica ISO (M) | TwinBox: macho máquina com broca helicoidal adequada | M 3 - M 16 | M 3 - M 16 |
| Rosca métrica ISO (M) | Conjunto de 7 machos máquina, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Rosca métrica ISO (M) | Conjunto de 14 machos máquina incluindo brocas helicoidais, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
Os quatro conjuntos de machos máquina ANEL BRANCO contêm, cada um, as dimensões de rosca M 3, M 4, M 5, M 6, M 8, M 10 e M 12. Os conjuntos de 14 peças incluem adicionalmente as sete brocas helicoidais correspondentes.
Machos máquina e conjuntos VOLKEL ANEL AZUL disponíveis
A série ANEL AZUL inclui machos máquina métricos em versão HSSE sem revestimento, com revestimento TiCN e como machos máquina HSSE High Performance MBlue. A tabela distingue expressamente estas versões, uma vez que os respetivos intervalos de dimensões são diferentes. Estão também disponíveis combinações TwinBox e vários conjuntos de machos máquina.
| Tipo de rosca | Versão | Furo passante Forma B | Furo cego Forma C, hélice direita de 39° |
|---|---|---|---|
| Rosca métrica ISO (M) | HSSE, sem revestimento, DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Rosca métrica ISO (M) | HSSE com revestimento TiCN, DIN 371 / DIN 376 | M 3 - M 20 | M 3 - M 20 |
| Rosca métrica ISO (M) | Macho máquina HSSE High Performance MBlue | M 3 - M 20 | M 3 - M 20 |
| Rosca métrica ISO (M) | TwinBox: macho máquina HSSE com broca helicoidal adequada | M 3 - M 16 | M 3 - M 16 |
| Rosca métrica ISO (M) | Conjunto de 7 machos máquina, HSSE, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Rosca métrica ISO (M) | Conjunto de 7 machos máquina, HSSE TiCN, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Rosca métrica ISO (M) | Conjunto de 14 machos máquina, HSSE, incluindo brocas helicoidais, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
Os seis conjuntos de machos máquina ANEL AZUL contêm, cada um, as dimensões de rosca M 3, M 4, M 5, M 6, M 8, M 10 e M 12. Os conjuntos de 14 peças incluem adicionalmente as sete brocas helicoidais correspondentes.
Os intervalos de dimensões nas duas tabelas indicam a menor e a maior dimensão disponíveis na respetiva série de artigos ou no respetivo conjunto. As dimensões e os passos de rosca individuais, as dimensões das ferramentas e os prazos de entrega encontram-se na respetiva página do artigo, acessível através da ligação.
