
2026-11-11
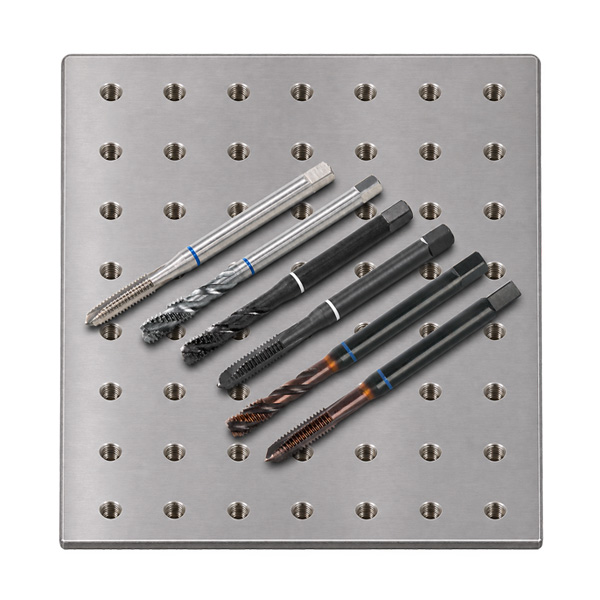
Gängskärning i rostfritt stål
Vad ska man tänka på vid gängskärning i rostfritt stål?
Vid gängskärning i rostfritt stål avgör stålsort, gängtyp och bearbetningsmetod valet av verktyg. Följande guide förklarar materialbeteckningarna och visar vad som är viktigt vid tillverkning av invändiga gängor.
Vad är specialstål och var används rostfritt stål?
Specialstål är ett samlingsbegrepp för olika stålgrupper, där även rostfria stål ingår. Benämningen specialstål innebär dock inte i sig att stålet också är ”rostfritt”. Nedan behandlas rostfria stål, som även kallas korrosionsbeständiga stål, VA eller INOX.
Rostfria stål innehåller minst 10,5 % krom och högst 1,2 % kol, i båda fallen som massandel. Kromet gör det möjligt att bilda ett mycket tunt, skyddande passivskikt på ytan. Detta skikt ger materialet dess korrosionsbeständighet. Hur beständig en viss kvalitet är beror även på övriga legeringsämnen och användningsförhållandena.
Typiska användningsområden är maskin- och anläggningsindustrin, livsmedels- och dryckesindustrin, kemisk och farmaceutisk industri samt byggsektorn. Rostfria stål används exempelvis till behållare, rörledningar, armaturer, köksinredningar och räcken. Beroende på användningen står korrosionsbeständighet, lätt rengörbara ytor eller ett varaktigt tilltalande utseende i fokus.
Skilj mellan V2A och V4A med hjälp av materialnumret
V2A och V4A är historiska samlingsbeteckningar. V2A står vanligen för krom-nickelstål och V4A för krom-nickel-molybdenstål. Det extra molybdenet förbättrar framför allt motståndskraften mot korrosion som exempelvis kan orsakas av saltvatten, klorider och syror. Dessa två beteckningar fastställer dock inte någon entydig stålsort. Många av de vanliga V2A- och V4A-kvaliteterna är austenitiska. Det beskriver deras metallurgiska struktur, alltså materialets inre uppbyggnad.
Ett materialnummer, till exempel 1.4301, betecknar en bestämd stålsort med fastställd kemisk sammansättning. Numret är varken en hårdhetsangivelse eller en rangordning av materialkvaliteten. Materialnumret är en standardiserad och entydig beteckning för tekniska material som möjliggör säker identifiering. Det består av en huvudgruppssiffra, avskild med en punkt från det fyrsiffriga sortnumret. Huvudgruppen anger materialets huvudgrupp (till exempel 1 för stål). Det efterföljande sortnumret betecknar den exakta materialsorten inom huvudgruppen och omfattar bland annat egenskaper som legeringstypen (materialets kemiska sammansättning). Vid val av verktyg bör därför det exakta materialnumret vara känt, exempelvis från materialcertifikatet.
Följande tabell ger en översikt över vanliga kvaliteter och beteckningar.
| Material | AISI | Vanlig klassificering | Att tänka på vid gängskärning |
|---|---|---|---|
| 1.4301 - X5CrNi18-10 | 304 | ofta V2A | Austenitiskt, segt och deformationshårdnande; ren skärverkan och god smörjning är viktiga |
| 1.4305 - X8CrNiS18-9 | 303 | Rostfritt automatstål | Svaveltillsatsen gör materialet betydligt lättare att bearbeta än typiska austenitiska standardkvaliteter |
| 1.4306 / 1.4307 | 304L | ofta V2A | Lågkolhaltigt austenitiskt utförande; fortsatt benägenhet till deformationshärdning |
| 1.4541 - X6CrNiTi18-10 | 321 | ofta V2A | Titanstabiliserat austenitiskt rostfritt stål; anpassa verktyg och skärdata |
| 1.4401 - X5CrNiMo17-12-2 | 316 | ofta V4A | Molybdenlegerat austenitiskt rostfritt stål med seg spånbildning |
| 1.4404 - X2CrNiMo17-12-2 | 316L | ofta V4A | Lågkolhaltigt, molybdenlegerat utförande; deformationshärdande och jämförelsevis krävande att bearbeta |
Varför gängskärning i rostfria stål är mer krävande
Vanliga austenitiska kvaliteter är ofta svårare att bearbeta än olegerade stål. Vid gängskärning är framför allt tre egenskaper relevanta:
Deformationshärdning: Genom plastisk deformation kan materialet bli starkare i bearbetningszonen. En slö skäregg som orsakar kraftig friktion försvårar därför även det efterföljande skäret.
Seg spånbildning: Spånorna bryts ofta med svårighet. Om de inte kan röra sig fritt i gängtappens begränsade arbetsutrymme ökar belastningen på verktyget.
Låg värmeledningsförmåga: Jämfört med olegerade stål leds värmen bort sämre från skärzonen. Tillsammans med materialets tendens att fastna på verktyget belastar detta skäreggarna ytterligare.
Även leveranstillståndet hos materialet som ska bearbetas påverkar bearbetbarheten: ett deformationshårdnat halvfabrikat kan uppföra sig annorlunda vid bearbetning än samma stålsort i glödgat tillstånd. Den förberedande borrningen bör därför utföras med en vass, lämplig borr och passande skärdata. Långvarig friktion utan effektiv spånavverkning ska undvikas.
Välj lämpliga gängverktyg
För maskinell tillverkning av invändiga gängor i rostfritt stål lämpar sig särskilt två typer av färgringsmärkta maskingängtappar i VÖLKEL-serien.
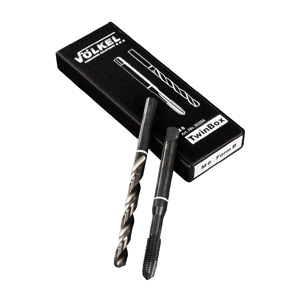
VÖLKEL VIT RING-maskingängtappar för rostfritt V2A-stål
Dessa maskingängtappar är särskilt lämpade för långspånande rostfria V2A-stål och höglegerade kromstål med en draghållfasthet på upp till 1 000 N/mm². Gängtapparna är tillverkade av högkvalitativt HSSE-stål, skärgeometrin har optimerats för bearbetning av rostfria V2A-stål och gängtapparnas yta är dessutom ånganlöpt.
Vad gör den ånganlöpta ytan?
Vid ånganlöpning - ofta betecknad med VAP - förändras verktygsytan genom en värmebehandling. Då bildas ett järnoxidskikt med en ytstruktur som kyl- och smörjmedel kan fästa bättre vid.
Vid gängskärning i rostfritt stål är denna effekt särskilt användbar. Smörjfilmen minskar den direkta kontakten mellan verktyg och material, förbättrar glidegenskaperna och minskar risken för kallsvetsning. Det handlar om materialpartiklar som under hög belastning kan fastna på verktygets skäreggar och därefter påverka både verktyget och gängflankerna.
⚠️ VAP ersätter inte skärmedlet. Ytbehandlingen stödjer dess verkan - avgörande är fortfarande en tillräcklig smörjning som är lämplig för materialet och bearbetningen.
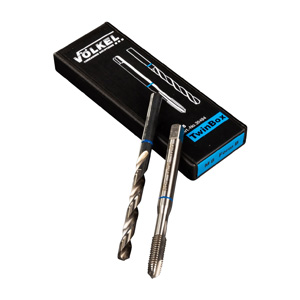
VÖLKEL BLÅ RING-maskingängtappar för rostfritt V4A-stål
V4A omfattar svårbearbetade rostfria stålsorter. Vid gängskärning bildas vanligen sega, svårbrytbara spånor som kan vara särskilt problematiska i bottenhål. Även egenskaperna hos BLÅ RING-maskingängtapparna, exempelvis skärgeometrin, har optimerats så att gängor kan skäras i slitstarka stål och höglegerade stål med en draghållfasthet på upp till 1 200 N/mm².
Varför kan en extra TiCN-beläggning vara användbar?
En TiCN-beläggning (titankarbonitrid) bildar ett tunt, hårt skyddsskikt på gängtappen. Vid gängskärning är den främsta fördelen att slitaget på skäreggarna minskar genom förbättrad hårdhet och seghet, vilket förlänger verktygslivslängden. Med 3 000 HV (Vickershårdhet) är TiCN-beläggningen hårdare än en ren TiN-beläggning.
⚠️ TiCN har lägre värmebeständighet. Under skärprocessen krävs en intensiv och optimal kylning av gängtappens skäreggar. Därigenom minskar risken för urflisning av skäreggarna.
Vilka ytterligare faktorer ska beaktas vid gängskärning i rostfritt stål?
1. Användning av smörjmedel och korrekt applicering
Ett skärmedel som är lämpligt för rostfritt stål måste nå skärzonen på ett tillförlitligt sätt och gängtappens skäreggar får inte arbeta ”torra”. Samtliga smörjmedel som erbjuds av VÖLKEL är lämpade för bearbetning av rostfria stål. Valet görs utifrån den konkreta användningen.
2. Fastställ rätt kärnhålsdiameter
Ett för litet kärnhål ökar spånvolymen och vridmomentet och leder därmed till högre verktygsbelastning. En måttlig ökning av kärnhålsdiametern kan minska det uppkommande vridmomentet och förbättra gängtappens livslängd. Det innebär dock inte att kärnhålet kan förstoras godtyckligt: ritning, gängtolerans, bärförmåga, verktygsspecifikationer och kontrollkrav är fortfarande avgörande.
Om kärnhålet däremot är för stort formas gängprofilen inte tillräckligt, vilket minskar den skurna gängans bärförmåga. Avgörande är därför kraven på gängdimension, stigning och tolerans samt den faktiskt uppnådda håldiametern.
3. Välj rätt borrdjup för bottenhål
Användbart gängdjup och kärnhålets borrdjup är olika mått. I bottenhål måste det finnas extra utrymme under den användbara gängan.
Minst skärfas, borrspets, säkerhetsavstånd och spånutrymme måste beaktas. Om man bara borrar till önskat gängdjup kan gängtappen gå emot hålets botten eller sammanpressade spånor. Detta kan leda till att gängtappen bryts. Gängtappar för bottenhål har vanligen en kort skärfas (2-3 gängvarv) och ett spiralspår som för spånorna uppåt och ut ur hålet.
⚠️ För definitionen av en gängtapp för bottenhål är det inte avgörande om gängtappen har en plan ände eller en spets. Av produktionstekniska skäl kan därför många gängtappar ≤ M 8 ha en spets.
4. Anpassa varvtal och matning till verktyget
Riktvärde för VA-stål under 850 N/mm² samt för materialgruppen V4A vid gängskärning med VÖLKEL VIT RING-maskingängtappar: 2–4 m/min - detta värde är ingen generell rekommendation för alla verktyg för rostfritt stål. Inställningen ska anpassas till materialets tillstånd, gängdjupet och maskinförhållandena.
Varvtalet beräknas utifrån skärhastigheten och gängans nominella diameter:
n = 1 000 × vc π × d
I formeln står n för varvtalet i min⁻¹, vc för skärhastigheten i m/min och d för gängans nominella diameter i mm.
Räkneexempel M8: Vid vc = 3 m/min och d = 8 mm blir resultatet cirka 119 min⁻¹. Vid synkron maskinell gängning av M8 × 1,25 är den axiella matningen 1,25 mm per varv. Med varvtalet avrundat till 120 min⁻¹ motsvarar detta 150 mm/min. Den använda maskincykeln och verktygshållaren måste vara anpassade till detta; uppgifter för längdkompenserande gängtappshållare ska beaktas separat.
Varför kan gängtappar gå av vid gängskärning i rostfritt stål?
Vid skärning av en invändig gänga arbetar verktyget samtidigt med flera skäreggar i ett relativt trångt hål. Fel vid förberedelsen eller spånevakueringen kan därför snabbt leda till höga vridmoment. Typiska orsaker till problem är:
- Fel typ av gängtapp för håltypen: Spånorna förs inte bort i den riktning som krävs.
- För litet kärnhål: Spånvolymen och därmed skärkrafterna och vridmomentet ökar.
- Bristfällig uppriktning: Gängtappen belastas i sidled.
- Otillräcklig smörjning: Friktionen och risken för kallsvetsning ökar.
- Spånstockning: Särskilt i bottenhål kan spånutrymmet överbelastas.
- Slitna skäreggar: Verktyget skär mindre rent och belastar materialet mer.
- Deformationshärdning: Friktion, upprepade ansättningar eller en avbruten bearbetning kan försvåra det efterföljande skäret.
Just vid rostfritt stål lönar det sig därför att kontrollera kärnhålet, verktygsgeometrin, gängdjupet och spånutrymmet redan före det första skäret.
VÖLKEL-maskingängtappar för rostfritt stål: utföranden och dimensioner
Följande tabeller underlättar valet utifrån gängtyp, verktygsutförande och håltyp. För genomgående hål visas utförandena Form B och för bottenhål utförandena Form C med 39° högerspiral. De länkade dimensionsintervallen leder direkt till respektive produktsida med variantval eller till den passande satsen.
Lämpligheten för din användning beror på den exakta stålsorten, dess leveranstillstånd och bearbetningsförhållandena. Kontrollera även gängdimension, stigning, erforderligt gängdjup och verktygshållarens mått.
Tillgängliga VÖLKEL VIT RING-maskingängtappar och satser
VIT RING-serien omfattar ånganlöpta HSSE-maskingängtappar för metriska ISO-gängor och metriska ISO-fingängor samt UNC-, UNF- och G-(BSP)-gängor. Förutom enskilda maskingängtappar finns TwinBox-kombinationer med passande spiralborr och satser med maskingängtappar.
| Gängtyp | Utförande | Genomgående hål Form B | Bottenhål Form C, 39° högerspiral |
|---|---|---|---|
| Metrisk ISO-gänga (M) | DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Metrisk ISO-fingänga (MF) | DIN 374 | M 5×0,5 - M 20×1,5 | M 5×0,5 - M 20×1,5 |
| Unified grovgänga (UNC) | DIN 371 | UNC 1/4 - UNC 1/2 | UNC 1/4 - UNC 1/2 |
| Unified fingänga (UNF) | DIN 371 | UNF 1/4 - UNF 1/2 | UNF 1/4 - UNF 1/2 |
| Cylindrisk rörgänga G (BSP) | DIN 5156 | G 1/8 - G 1/2 | G 1/8 - G 1/2 |
| Metrisk ISO-gänga (M) | TwinBox: maskingängtapp med passande spiralborr | M 3 - M 16 | M 3 - M 16 |
| Metrisk ISO-gänga (M) | 7-delad maskingängtappsats, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Metrisk ISO-gänga (M) | 14-delad maskingängtappsats inklusive spiralborrar, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
De fyra VIT RING-maskingängtappsatserna innehåller vardera gängdimensionerna M 3, M 4, M 5, M 6, M 8, M 10 och M 12. De 14-delade satserna innehåller dessutom de sju passande spiralborrarna.
Tillgängliga VÖLKEL BLÅ RING-maskingängtappar och satser
BLÅ RING-serien omfattar metriska maskingängtappar i obelagt HSSE-utförande, med TiCN-beläggning samt som HSSE High Performance MBlue-maskingängtappar. Tabellen skiljer uttryckligen mellan dessa utföranden eftersom deras tillgängliga dimensionsintervall är olika. Dessutom finns TwinBox-kombinationer och olika satser med maskingängtappar.
| Gängtyp | Utförande | Genomgående hål Form B | Bottenhål Form C, 39° högerspiral |
|---|---|---|---|
| Metrisk ISO-gänga (M) | HSSE, obelagd, DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Metrisk ISO-gänga (M) | HSSE med TiCN-beläggning, DIN 371 / DIN 376 | M 3 - M 20 | M 3 - M 20 |
| Metrisk ISO-gänga (M) | HSSE High Performance MBlue-maskingängtapp | M 3 - M 20 | M 3 - M 20 |
| Metrisk ISO-gänga (M) | TwinBox: HSSE-maskingängtapp med passande spiralborr | M 3 - M 16 | M 3 - M 16 |
| Metrisk ISO-gänga (M) | 7-delad maskingängtappsats, HSSE, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Metrisk ISO-gänga (M) | 7-delad maskingängtappsats, HSSE TiCN, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Metrisk ISO-gänga (M) | 14-delad maskingängtappsats, HSSE, inklusive spiralborrar, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
De sex BLÅ RING-maskingängtappsatserna innehåller vardera gängdimensionerna M 3, M 4, M 5, M 6, M 8, M 10 och M 12. De 14-delade satserna innehåller dessutom de sju passande spiralborrarna.
Dimensionsintervallen i båda tabellerna anger den minsta och största erbjudna dimensionen i respektive produktserie eller sats. De enskilda gängdimensionerna, stigningarna, verktygsmåtten och leveranstiderna finns på den länkade produktsidan.
