
2026-11-11
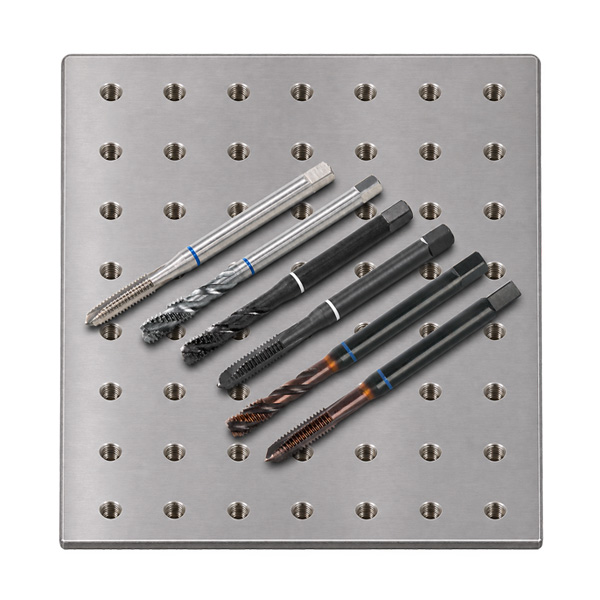
Gewindeschneiden in Edelstahl
Was ist beim Gewindeschneiden in Edelstahl zu beachten?
Beim Gewindeschneiden in Edelstahl bestimmen Stahlsorte, Gewindeart und Bearbeitungsverfahren die Werkzeugauswahl. Der folgende Leitfaden erläutert die Werkstoffbezeichnungen und zeigt, worauf es bei der Herstellung von Innengewinden ankommt.
Was Edelstahl ist und wo er eingesetzt wird
Edelstahl ist ein Sammelbegriff für unterschiedliche Stahlgruppen, wozu auch die nichtrostenden Stähle gehören. Die Bezeichnung Edelstahl allein bedeutet jedoch nicht, dass der Stahl auch „rostfrei“ ist. Im Folgenden geht es um nichtrostende Stähle, die auch als Edelstahl Rostfrei, VA oder INOX bekannt sind.
Nichtrostende Stähle enthalten mindestens 10,5 % Chrom und höchstens 1,2 % Kohlenstoff, jeweils als Massenanteil. Das Chrom ermöglicht die Bildung einer sehr dünnen, schützenden Passivschicht auf der Oberfläche. Sie verleiht dem Werkstoff seine Korrosionsbeständigkeit. Wie beständig eine konkrete Sorte ist, hängt auch von den weiteren Legierungselementen und den Einsatzbedingungen ab.
Typische Anwendungsbereiche sind der Maschinen- und Anlagenbau, die Lebensmittel- und Getränkeindustrie, die Chemie- und Pharmatechnik sowie das Bauwesen. Nichtrostende Stähle werden zum Beispiel für Behälter, Rohrleitungen, Armaturen, Kücheneinrichtungen und Geländer verwendet. Je nach Anwendung stehen die Beständigkeit gegen Korrosion, gut zu reinigende Oberflächen oder eine dauerhaft ansprechende Optik im Vordergrund.
V2A und V4A anhand der Werkstoffnummer unterscheiden
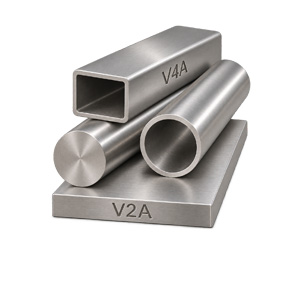
V2A und V4A sind historische Sammelbezeichnungen. V2A steht üblicherweise für Chrom-Nickel-Stähle, V4A für Chrom-Nickel-Molybdän-Stähle. Das zusätzlich enthaltene Molybdän verbessert insbesondere die Widerstandsfähigkeit gegen Korrosion, die z.B. durch Salzwasser, Chloride und Säuren entstehen kann. Eine eindeutige Stahlsorte ist mit diesen beiden Bezeichnungen jedoch nicht festgelegt. Viele der üblichen V2A- und V4A-Sorten sind austenitisch. Das bezeichnet ihr metallisches Gefüge, also die innere Struktur des Werkstoffs.
Eine Werkstoffnummer wie zum Beispiel 1.4301 kennzeichnet eine bestimmte Stahlsorte mit festgelegter chemischer Zusammensetzung. Die Nummer ist keine Härteangabe und keine Rangfolge der Materialqualität. Die Werkstoffnummer ist eine standardisierte, eindeutige Kennzeichnung für technische Werkstoffe zur sicheren Identifikation. Die Werkstoffnummer besteht aus einer Hauptgruppenziffer, getrennt mit einem Punkt zu der vierstelligen Sortennummer. Die Hauptgruppe gibt die Werkstoffhauptgruppe an (z.B. eine 1 für Stähle). Die nachfolgende Sortennummer bezeichnet die genaue Werkstoffsorte in der Hauptgruppe und in ihr sind u.a. auch Eigenschaften wie Legierungsart (chemische Zusammensetzung des Materials) enthalten. Für die Werkzeugauswahl sollte deshalb die genaue Werkstoffnummer vorliegen, beispielsweise aus dem Werkstoffzeugnis.
Die folgende Tabelle ordnet verbreitete Sorten und Begriffe ein.
| Werkstoff | AISI | Gebräuchliche Zuordnung | Hinweis beim Gewindeschneiden |
|---|---|---|---|
| 1.4301 - X5CrNi18-10 | 304 | häufig V2A | Austenitisch, zäh und kaltverfestigend; saubere Schneidwirkung und Schmierung wichtig |
| 1.4305 - X8CrNiS18-9 | 303 | Automaten-Edelstahl | Durch Schwefelzusatz deutlich besser zerspanbar als typische austenitische Standardqualitäten |
| 1.4306 / 1.4307 | 304L | häufig V2A | Kohlenstoffarme austenitische Ausführung; weiterhin Neigung zur Kaltverfestigung |
| 1.4541 - X6CrNiTi18-10 | 321 | häufig V2A | Titanstabilisierter austenitischer Edelstahl; Werkzeug und Schnittbedingungen anpassen |
| 1.4401 - X5CrNiMo17-12-2 | 316 | häufig V4A | Molybdänlegierter austenitischer Edelstahl mit zäher Spanbildung |
| 1.4404 - X2CrNiMo17-12-2 | 316L | häufig V4A | Kohlenstoffarme Mo-legierte Ausführung; kaltverfestigend und vergleichsweise anspruchsvoll zu zerspanen |
Warum das Gewindeschneiden in rostfreien Stählen anspruchsvoller ist
Die verbreiteten austenitischen Sorten lassen sich häufig schwieriger zerspanen als unlegierte Stähle. Beim Gewindeschneiden sind vor allem drei Eigenschaften relevant:
Kaltverfestigung: Durch plastische Verformung kann der Werkstoff an der Bearbeitungsstelle fester werden. Eine stumpfe Schneide, die stark reibt, erschwert dadurch auch den nachfolgenden Schnitt.
Zähes Spanverhalten: Späne brechen häufig schlecht. Können sie sich im engen Arbeitsraum des Gewindebohrers nicht frei bewegen, steigt die Werkzeugbelastung.
Geringe Wärmeleitfähigkeit: Gegenüber unlegierten Stählen wird Wärme aus der Schnittzone schlechter abgeleitet. Zusammen mit der Neigung zu Materialanhaftungen beansprucht dies die Schneiden zusätzlich.
Auch der Lieferzustand des zu bearbeitenden Werkstoffs beeinflusst die Zerspanbarkeit: Kaltverfestigtes Halbzeug kann sich anders zerspanen lassen als dieselbe Stahlsorte im geglühten Zustand. Bereits das vorbereitende Bohren sollte deshalb mit einem scharfen, geeigneten Bohrer und passenden Schnittbedingungen erfolgen. Längeres Reiben ohne wirksamen Spanabtrag ist zu vermeiden.
Passende Gewindewerkzeuge auswählen
Für die maschinelle Herstellung von Innengewinden in Edelstahl sind insbesondere zwei Werkzeugtypen aus der VÖLKEL Serie der Farbring-Gewindebohrer geeignet.
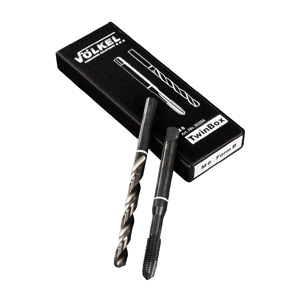
VÖLKEL Weissring-Gewindebohrer für V2A Edelstähle
Diese Gewindebohrer sind insbesondere für langspanende V2A-Edelstähle und hochlegierte Chrom-Stähle mit bis zu 1000 N/mm² Zugfestigkeit geeignet. Die Gewindebohrer bestehen aus hochwertigem HSSE-Stahl, die Schneidengeometrie der Gewindebohrer wurde auf die Bearbeitung von V2A Edelstählen optimiert und die Oberfläche der Gewindebohrer ist zusätzlich vaporisiert.
Was bewirkt die vaporisierte Oberfläche?
Bei der Vaporisierung - häufig mit VAP gekennzeichnet - wird die Werkzeugoberfläche durch eine Wärmebehandlung verändert. Dabei entsteht eine Eisenoxidschicht mit einer Oberflächenstruktur, an der Kühl- und Schmierstoffe besser haften können.
Beim Gewindeschneiden in Edelstahl ist dieser Effekt besonders hilfreich. Der Schmierfilm reduziert den direkten Kontakt zwischen Werkzeug und Werkstoff, verbessert die Gleitbedingungen und vermindert die Gefahr von Kaltaufschweißungen. Dabei handelt es sich um Werkstoffpartikel, die sich unter hoher Belastung an den Werkzeugschneiden anlagern können und anschließend sowohl Werkzeug als auch Gewindeflanken beeinträchtigen.
⚠️ VAP ersetzt nicht das Schneidmittel. Die Oberflächenbehandlung unterstützt dessen Wirkung - entscheidend bleibt eine für Werkstoff und Bearbeitung geeignete und ausreichende Schmierung.
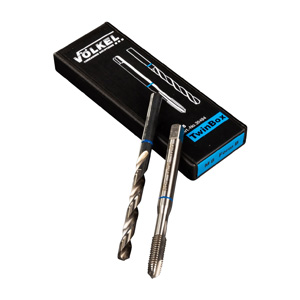
VÖLKEL Blauring-Gewindebohrer für V4A Edelstähle
Bei V4A handelt es sich um schwer zerspanbare Edelstahlsorten. Beim Gewindeschneiden werden i.d.R. zähe, schlecht brechende Späne gebildet, die insbesondere in Sacklöchern problematisch werden können. Auch bei den Blauring-Gewindebohrern wurden die Eigenschaften, wie z.B. die Schneidengeometrie so optimiert, dass Gewinde in verschleißfeste Stähle und hochlegierte Stähle mit bis zu 1200 N/mm² Zugfestigkeit geschnitten werden können.
Warum kann eine zusätzliche TiCN-Beschichtung hilfreich sein?
Eine TiCN-Beschichtung (Titancarbonitrid) bildet eine dünne, harte Schutzschicht auf dem Gewindebohrer. Beim Gewindeschneiden besteht ihr wesentlicher Nutzen darin, den Verschleiß der Schneiden durch verbesserte Härte und Zähigkeit zu verringern und dadurch die Standzeit zu verlängern. Die TiCN-Beschichtung ist mit 3.000 HV (Vickershärte) härter als eine reine TiN-Beschichtung.
⚠️ TiCN hat eine geringere Hitzebeständigkeit. Eine intensive und optimale Kühlung der Schneiden am Gewindebohrer ist während des Schneidvorgangs zwingend erforderlich. Die Gefahr vom Ausbrechen der Schneiden wird hiermit verringert.
Welche weiteren Faktoren sind beim Gewindeschneiden in Edelstahl zu beachten?
1. Verwendung von Schmiermittel und dessen korrekter Einsatz
Ein für Edelstahl geeignetes Schneidmittel muss die Schneidzone zuverlässig erreichen und die Schneiden des Gewindebohrers dürfen nicht „trocken laufen“. Sämtliche von VÖLKEL angebotenen Schmiermittel sind zur Bearbeitung von Edelstählen geeignet. Die Auswahl erfolgt nach dem konkreten Einsatzfall.
2. Kernlochdurchmesser richtig festlegen
Ein zu kleines Kernloch erhöht das Spanvolumen und Drehmoment und führt somit zu einer höheren Werkzeugbelastung. Eine moderate Vergrößerung des Kernlochs kann das auftretende Drehmoment senken und die Standzeit des Gewindebohrers verbessern. Das bedeutet jedoch nicht, das Kernloch beliebig zu vergrößern: Zeichnung, Gewindetoleranz, Tragfähigkeit, Werkzeugvorgaben sowie Prüfanforderungen bleiben maßgeblich.
Bei einem zu großen Kernloch wird das Gewindeprofil hingegen nicht ausreichend ausgebildet, wodurch sich die Tragfähigkeit des geschnittenen Gewindes verringert. Entscheidend sind daher die Vorgaben für Gewindegröße, Steigung und Toleranz sowie der tatsächlich erreichte Bohrungsdurchmesser.
3. Beim Sackloch korrekte Bohrtiefe wählen
Nutzbare Gewindetiefe und Kernlochbohrtiefe sind unterschiedliche Maße. Bei Sacklöchern muss unterhalb des nutzbaren Gewindes zusätzlicher Raum vorhanden sein.
Berücksichtigt werden müssen mindestens Anschnitt, Bohrerspitze, Sicherheitsabstand und Spanraum. Wird nur bis zur gewünschten Gewindetiefe gebohrt, dann kann der Gewindebohrer auf dem Bohrungsgrund bzw. auf verdichtete Späne auflaufen. Dies kann einen Bruch des Gewindebohrers zur Folge haben. Gewindebohrer für Sacklöcher haben i.d.R. einen kurzen Anschnitt (2-3 Gewindegänge) sowie eine Spiralnut, welche die Späne nach oben herausführt.
⚠️ Zur Definition eines Sacklochgewindebohrers zählt nicht, ob der Gewindebohrer abgeflacht ist oder eine Spitze hat. Viele Gewindebohrer ≤ M 8 können daher aus produktionstechnischen Gründen über eine Spitze verfügen.
4. Drehzahl und Vorschub auf das Werkzeug abstimmen
Richtwert für VA-Stähle unter 850 N/mm² sowie für die V4A-Werkstoffgruppe beim Gewindeschneiden mit VÖLKEL Weissring-Gewindebohrern: 2–4 m/min - Diese Angabe ist keine allgemeine Vorgabe für sämtliche Edelstahlwerkzeuge. Die Einstellung ist mit Werkstoffzustand, Gewindetiefe und Maschinenbedingungen abzugleichen.
Die Drehzahl berechnet sich aus der Schnittgeschwindigkeit und dem Gewindenenndurchmesser:
n = 1.000 × vc π × d
Dabei steht n für die Drehzahl in min⁻¹, vc für die Schnittgeschwindigkeit in m/min und d für den Gewindenenndurchmesser in mm.
Rechenbeispiel M8: Bei vc = 3 m/min und d = 8 mm ergeben sich rund 119 min⁻¹. Beim synchronen maschinellen Schneiden eines M8 × 1,25 beträgt der axiale Vorschub 1,25 mm je Umdrehung. Mit auf 120 min⁻¹ gerundeter Drehzahl sind das 150 mm/min. Der verwendete Maschinenzyklus und die Werkzeugaufnahme müssen dazu passen; Angaben für Ausgleichsfutter sind gesondert zu beachten.
Warum können Gewindebohrer beim Schneiden von Edelstahl brechen?
Beim Innengewindeschneiden arbeitet das Werkzeug gleichzeitig mit mehreren Schneiden in einer relativ engen Bohrung. Fehler bei der Vorbereitung oder Spanabfuhr können deshalb schnell zu hohen Drehmomenten führen. Typische Ursachen für Probleme sind:
- Falscher Gewindebohrertyp für die Lochart: Späne werden nicht in die erforderliche Richtung abgeführt.
- Zu kleines Kernloch: Das Spanvolumen und damit Schnittkräfte und Drehmoment steigen.
- Mangelhafte Ausrichtung: Der Gewindebohrer wird seitlich belastet.
- Unzureichende Schmierung: Reibung und Gefahr von Kaltaufschweißungen nehmen zu.
- Spänestau: Insbesondere bei Sacklöchern kann der Spanraum überlastet werden.
- Verschlissene Schneiden: Das Werkzeug schneidet weniger sauber und belastet den Werkstoff stärker.
- Kaltverfestigung: Reiben, wiederholtes Ansetzen oder eine stockende Bearbeitung kann den folgenden Schnitt erschweren.
Gerade bei Edelstahl lohnt es sich deshalb, bereits vor dem ersten Schnitt Kernloch, Werkzeugform, Gewindetiefe und Spanraum zu kontrollieren.
VÖLKEL Gewindebohrer für Edelstahl: Ausführungen und Größen
Die folgenden Tabellen erleichtern die Auswahl nach Gewindeart, Werkzeugausführung und Lochart. Für Durchgangslöcher finden Sie die Ausführungen der Form B, für Sacklöcher die Ausführungen der Form C mit 39° Rechtsspirale. Die verlinkten Größenbereiche führen direkt zur jeweiligen Artikelseite mit Variantenauswahl beziehungsweise zum passenden Satz.
Die Eignung für Ihren Einsatz richtet sich nach der genauen Stahlsorte, ihrem Lieferzustand und den Bearbeitungsbedingungen. Prüfen Sie außerdem Gewindegröße, Steigung, benötigte Gewindetiefe und die Abmessungen der Werkzeugaufnahme.
Verfügbare VÖLKEL Weissring-Gewindebohrer und Sätze
Die Weissring-Reihe umfasst vaporisierte HSSE-Gewindebohrer für metrische Regel- und Feingewinde sowie UNC-, UNF- und G-(BSP)-Gewinde. Neben den einzelnen Gewindebohrern stehen TwinBox-Kombinationen mit passendem Spiralbohrer und Gewindebohrer-Sätze zur Auswahl.
| Gewindeart | Ausführung | Durchgangsloch Form B | Sackloch Form C, 39° Rechtsspirale |
|---|---|---|---|
| Metrisches ISO-Regelgewinde (M) | DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Metrisches ISO-Feingewinde (MF) | DIN 374 | M 5 × 0,5 - M 20 × 1,5 | M 5 × 0,5 - M 20 × 1,5 |
| Amerikanisches Grobgewinde (UNC) | DIN 371 | UNC 1/4 - UNC 1/2 | UNC 1/4 - UNC 1/2 |
| Amerikanisches Feingewinde (UNF) | DIN 371 | UNF 1/4 - UNF 1/2 | UNF 1/4 - UNF 1/2 |
| Zylindrisches Rohrgewinde G (BSP) | DIN 5156 | G 1/8 - G 1/2 | G 1/8 - G 1/2 |
| Metrisches ISO-Regelgewinde (M) | TwinBox: Gewindebohrer mit passendem Spiralbohrer | M 3 - M 16 | M 3 - M 16 |
| Metrisches ISO-Regelgewinde (M) | 7-teiliger Gewindebohrer-Satz, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Metrisches ISO-Regelgewinde (M) | 14-teiliger Gewindebohrer-Satz inklusive Spiralbohrer, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
Die vier Weissring-Gewindebohrer-Sätze enthalten jeweils die Gewindegrößen M 3, M 4, M 5, M 6, M 8, M 10 und M 12. Die 14-teiligen Sätze enthalten zusätzlich die sieben passenden Spiralbohrer.
Verfügbare VÖLKEL Blauring-Gewindebohrer und Sätze
Die Blauring-Reihe bietet metrische Gewindebohrer in unbeschichteter HSSE-Ausführung, mit TiCN-Beschichtung sowie als HSSE High Performance MBlue Gewindebohrer. Die Tabelle unterscheidet diese Ausführungen ausdrücklich, da sich ihre Größenbereiche unterscheiden. Ergänzend sind TwinBox-Kombinationen und verschiedene Gewindebohrer-Sätze erhältlich.
| Gewindeart | Ausführung | Durchgangsloch Form B | Sackloch Form C, 39° Rechtsspirale |
|---|---|---|---|
| Metrisches ISO-Regelgewinde (M) | HSSE, unbeschichtet, DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Metrisches ISO-Regelgewinde (M) | HSSE mit TiCN-Beschichtung, DIN 371 / DIN 376 | M 3 - M 20 | M 3 - M 20 |
| Metrisches ISO-Regelgewinde (M) | HSSE High Performance MBlue Gewindebohrer | M 3 - M 20 | M 3 - M 20 |
| Metrisches ISO-Regelgewinde (M) | TwinBox: HSSE-Gewindebohrer mit passendem Spiralbohrer | M 3 - M 16 | M 3 - M 16 |
| Metrisches ISO-Regelgewinde (M) | 7-teiliger Gewindebohrer-Satz, HSSE, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Metrisches ISO-Regelgewinde (M) | 7-teiliger Gewindebohrer-Satz, HSSE TiCN, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Metrisches ISO-Regelgewinde (M) | 14-teiliger Gewindebohrer-Satz, HSSE, inklusive Spiralbohrer, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
Die sechs Blauring-Gewindebohrer-Sätze enthalten jeweils die Gewindegrößen M 3, M 4, M 5, M 6, M 8, M 10 und M 12. Die 14-teiligen Sätze enthalten zusätzlich die sieben passenden Spiralbohrer.
Die Größenbereiche in beiden Tabellen geben die kleinste und größte angebotene Abmessung der jeweiligen Artikelreihe beziehungsweise des Satzes an. Die einzelnen Gewindegrößen, Steigungen, Werkzeugabmessungen und Lieferzeiten finden Sie auf der jeweils verlinkten Artikelseite.
