
11/11/26
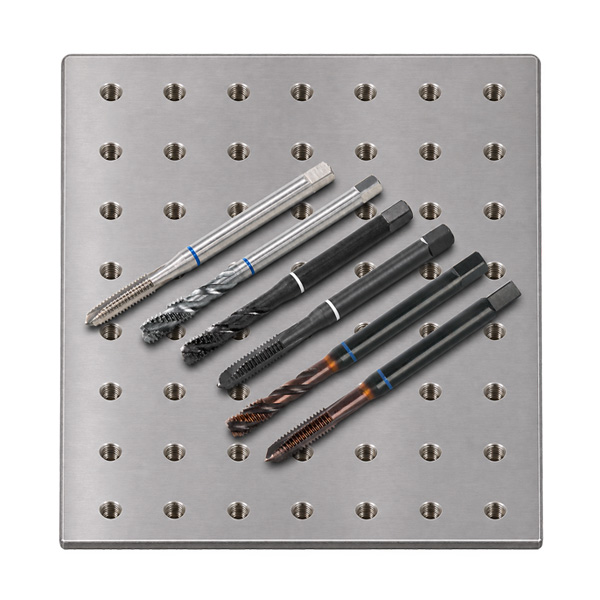
Roscado en acero inoxidable
¿Qué hay que tener en cuenta al roscar acero inoxidable?
Al roscar acero inoxidable, el tipo de acero, el tipo de rosca y el procedimiento de mecanizado determinan la elección de la herramienta. La siguiente guía explica las designaciones de los materiales y muestra qué debe tenerse en cuenta al fabricar roscas interiores.
Qué es el acero inoxidable y dónde se utiliza
El acero inoxidable es un término genérico para distintos grupos de acero, entre los que se encuentran también los aceros resistentes a la corrosión. Sin embargo, la denominación acero inoxidable por sí sola no significa que el acero no pueda oxidarse. A continuación se tratan los aceros resistentes a la corrosión, también conocidos como VA o INOX.
Los aceros inoxidables contienen como mínimo un 10,5 % de cromo y como máximo un 1,2 % de carbono en masa. El cromo permite que se forme una capa pasiva protectora muy fina en la superficie. Esta capa confiere al material su resistencia a la corrosión. La resistencia de un grado concreto depende también de los demás elementos de aleación y de las condiciones de uso.
Los ámbitos de aplicación típicos incluyen la ingeniería mecánica y la construcción de instalaciones, la industria alimentaria y de bebidas, la industria química y farmacéutica y la construcción. Los aceros inoxidables se utilizan, por ejemplo, para depósitos, tuberías, válvulas y accesorios, equipamiento de cocina y barandillas. Según la aplicación, pueden ser prioritarias la resistencia a la corrosión, las superficies fáciles de limpiar o un aspecto atractivo duradero.
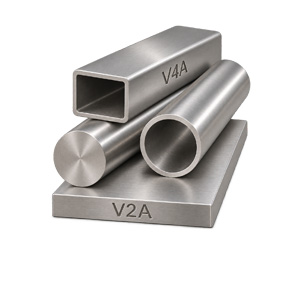
Distinguir V2A y V4A mediante el número de material
V2A y V4A son denominaciones colectivas históricas. V2A se utiliza normalmente para aceros al cromo-níquel, mientras que V4A se refiere a aceros al cromo-níquel-molibdeno. El molibdeno adicional mejora la resistencia a la corrosión, especialmente a la que puede producirse, por ejemplo, por agua salada, cloruros y ácidos. Sin embargo, estas dos denominaciones no definen un grado de acero concreto. Muchos de los grados V2A y V4A habituales son austeníticos. Esto describe su estructura metalúrgica, es decir, la estructura interna del material.
Un número de material como 1.4301 identifica un grado de acero concreto con una composición química definida. El número no indica la dureza ni representa una clasificación de la calidad del material. El número de material es una designación normalizada e inequívoca de los materiales técnicos que permite identificarlos de forma fiable. Consta de una cifra de grupo principal, separada mediante un punto del número de grado de cuatro cifras. El grupo principal indica el grupo principal de materiales (por ejemplo, 1 para los aceros). El número de grado que sigue identifica el grado de material exacto dentro del grupo principal e incluye, entre otras cosas, características como el tipo de aleación (composición química del material). Por ello, para seleccionar la herramienta debe conocerse el número de material exacto, por ejemplo, a partir del certificado del material.
La siguiente tabla ofrece una visión general de los grados y las denominaciones habituales.
| Material | AISI | Denominación habitual | Indicaciones para el roscado |
|---|---|---|---|
| 1.4301 - X5CrNi18-10 | 304 | habitualmente V2A | Austenítico, tenaz y propenso al endurecimiento por deformación; son importantes una acción de corte limpia y una buena lubricación |
| 1.4305 - X8CrNiS18-9 | 303 | Acero inoxidable de fácil mecanización | La adición de azufre mejora considerablemente la mecanizabilidad frente a los grados austeníticos estándar habituales |
| 1.4306 / 1.4307 | 304L | habitualmente V2A | Grado austenítico de bajo contenido en carbono; sigue siendo propenso al endurecimiento por deformación |
| 1.4541 - X6CrNiTi18-10 | 321 | habitualmente V2A | Acero inoxidable austenítico estabilizado con titanio; la herramienta y las condiciones de corte deben adaptarse en consecuencia |
| 1.4401 - X5CrNiMo17-12-2 | 316 | habitualmente V4A | Acero inoxidable austenítico aleado con molibdeno con formación de viruta tenaz |
| 1.4404 - X2CrNiMo17-12-2 | 316L | habitualmente V4A | Grado aleado con molibdeno y bajo contenido en carbono; propenso al endurecimiento por deformación y comparativamente difícil de mecanizar |
Por qué el roscado de aceros inoxidables es más exigente
Los grados austeníticos habituales suelen ser más difíciles de mecanizar que los aceros no aleados. En el roscado son especialmente relevantes tres propiedades:
Endurecimiento por deformación: La deformación plástica puede aumentar la resistencia del material en la zona de mecanizado. Por ello, un filo romo que roce intensamente puede dificultar también el corte posterior.
Formación de viruta tenaz: Las virutas suelen romperse con dificultad. Si no pueden moverse libremente en el reducido espacio de trabajo del macho, aumenta la carga sobre la herramienta.
Baja conductividad térmica: En comparación con los aceros no aleados, el calor se disipa peor de la zona de corte. Junto con la tendencia del material a adherirse a la herramienta, esto somete los filos a una carga adicional.
El estado de suministro de la pieza también influye en la mecanizabilidad: un material semielaborado endurecido por deformación en frío puede comportarse de forma diferente durante el mecanizado que el mismo grado de acero en estado recocido. Por ello, el taladrado previo debe realizarse con una broca afilada y adecuada y con condiciones de corte apropiadas. Debe evitarse un rozamiento prolongado sin arranque efectivo de viruta.
Seleccionar las herramientas de roscado adecuadas
Para la fabricación mecánica de roscas interiores en acero inoxidable son especialmente adecuados dos tipos de herramienta de la serie VOLKEL de machos de roscar a máquina con banda coloreada.
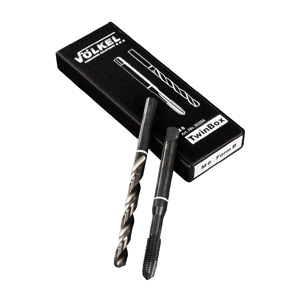
Machos de roscar a máquina VOLKEL BANDA BLANCA para aceros inoxidables V2A
Estos machos de roscar a máquina son especialmente adecuados para aceros inoxidables V2A de viruta larga y aceros al cromo de alta aleación con resistencias a la tracción de hasta 1.000 N/mm². Los machos están fabricados en acero HSSE de alta calidad, su geometría de corte se ha optimizado para el mecanizado de aceros inoxidables V2A y su superficie está además vaporizada.
¿Qué efecto tiene la superficie vaporizada?
Durante la vaporización - identificada con frecuencia como VAP - la superficie de la herramienta se modifica mediante un tratamiento térmico. Se forma una capa de óxido de hierro con una estructura superficial a la que los refrigerantes y lubricantes pueden adherirse mejor.
Al roscar acero inoxidable, este efecto resulta especialmente útil. La película lubricante reduce el contacto directo entre la herramienta y el material, mejora las condiciones de deslizamiento y disminuye el riesgo de soldaduras en frío. Estas se producen cuando partículas del material de la pieza se adhieren a los filos bajo una carga elevada y posteriormente pueden afectar tanto a la herramienta como a los flancos de la rosca.
⚠️ VAP no sustituye al fluido de corte. El tratamiento superficial favorece su efecto; sigue siendo esencial una lubricación suficiente y adecuada para el material y el mecanizado.
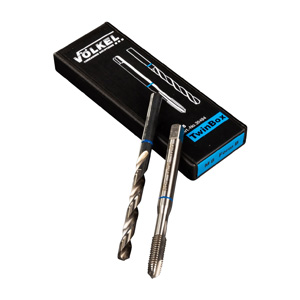
Machos de roscar a máquina VOLKEL BANDA AZUL para aceros inoxidables V4A
V4A engloba grados de acero inoxidable difíciles de mecanizar. Durante el roscado suelen producir virutas tenaces y de difícil rotura, que pueden resultar especialmente problemáticas en agujeros ciegos. Las propiedades de los machos BANDA AZUL, como la geometría de corte, también se han optimizado para poder cortar roscas en aceros resistentes al desgaste y aceros de alta aleación con resistencias a la tracción de hasta 1.200 N/mm².
¿Por qué puede ser útil un recubrimiento TiCN adicional?
Un recubrimiento TiCN (carbonitruro de titanio) forma una fina y dura capa protectora sobre el macho. En el roscado, su principal ventaja consiste en reducir el desgaste de los filos mediante una mayor dureza y tenacidad, prolongando así la vida útil de la herramienta. Con 3.000 HV (dureza Vickers), el recubrimiento TiCN es más duro que un recubrimiento TiN puro.
⚠️ TiCN tiene una menor resistencia térmica. Durante el proceso de corte es imprescindible una refrigeración intensa y óptima de los filos del macho. Esto reduce el riesgo de astillado de los filos.
¿Qué otros factores deben tenerse en cuenta al roscar acero inoxidable?
1. Uso del lubricante y su aplicación correcta
Un fluido de corte adecuado para acero inoxidable debe llegar de forma fiable a la zona de corte y los filos del macho no deben trabajar «en seco». Todos los lubricantes ofrecidos por VOLKEL son adecuados para el mecanizado de aceros inoxidables. La elección depende de la aplicación concreta.
2. Determinar correctamente el diámetro del agujero para roscar
Un agujero para roscar demasiado pequeño aumenta el volumen de viruta y el par y, por tanto, la carga sobre la herramienta. Un aumento moderado del diámetro del agujero para roscar puede reducir el par y mejorar la vida útil del macho. Sin embargo, esto no significa que el agujero para roscar pueda ampliarse arbitrariamente: el plano, la tolerancia de la rosca, la capacidad de carga, las especificaciones de la herramienta y los requisitos de inspección siguen siendo determinantes.
Si el agujero para roscar es demasiado grande, el perfil de la rosca no se forma suficientemente, lo que reduce la capacidad de carga de la rosca mecanizada. Por ello son determinantes las especificaciones relativas al tamaño de la rosca, el paso y la tolerancia, así como el diámetro real del agujero taladrado.
3. Seleccionar la profundidad de taladrado correcta para agujeros ciegos
La profundidad útil de la rosca y la profundidad del agujero para roscar son dimensiones diferentes. En los agujeros ciegos debe existir espacio adicional por debajo de la rosca útil.
Deben tenerse en cuenta como mínimo la entrada del macho, la punta de la broca, la distancia de seguridad y el espacio para virutas. Si se taladra únicamente hasta la profundidad de rosca requerida, el macho puede hacer tope contra el fondo del agujero o contra virutas compactadas. Esto puede provocar la rotura del macho. Los machos para agujeros ciegos suelen tener una entrada corta (2-3 pasos) y una ranura helicoidal que evacua las virutas hacia arriba y fuera del agujero.
⚠️ Que un macho tenga un extremo plano o una punta no determina que sea un macho para agujeros ciegos. Por razones de fabricación, muchos machos ≤ M 8 pueden tener una punta.
4. Adaptar la velocidad de giro y el avance a la herramienta
Valor orientativo para aceros VA por debajo de 850 N/mm² y para el grupo de materiales V4A al roscar con machos de roscar a máquina VOLKEL BANDA BLANCA: 2–4 m/min - este valor no es una recomendación general para todas las herramientas de roscado para acero inoxidable. El ajuste debe adaptarse al estado del material, la profundidad de la rosca y las condiciones de la máquina.
La velocidad de giro se calcula a partir de la velocidad de corte y del diámetro nominal de la rosca:
n = 1.000 × vc π × d
Aquí, n representa la velocidad de giro en min⁻¹, vc representa la velocidad de corte en m/min y d el diámetro nominal de la rosca en mm.
Ejemplo para M8: Con vc = 3 m/min y d = 8 mm, el resultado es aproximadamente 119 min⁻¹. En el roscado mecanizado sincronizado de una rosca M8 × 1,25, el avance axial es de 1,25 mm por revolución. Con la velocidad de giro redondeada a 120 min⁻¹, esto corresponde a 150 mm/min. El ciclo de la máquina y el portaherramientas utilizados deben ser adecuados para estos valores; las especificaciones de los portamachos compensadores deben observarse por separado.
¿Por qué pueden romperse los machos al roscar acero inoxidable?
Al roscar una rosca interior, varios filos trabajan simultáneamente dentro de un agujero relativamente estrecho. Por ello, los errores en la preparación del agujero o en la evacuación de virutas pueden provocar rápidamente un par de roscado elevado. Entre las causas típicas de problemas se encuentran:
- Tipo de macho incorrecto para el tipo de agujero: Las virutas no se evacuan en la dirección necesaria.
- Agujero para roscar demasiado pequeño: Aumentan el volumen de viruta y, con ello, las fuerzas de corte y el par de roscado.
- Alineación deficiente: El macho queda sometido a cargas laterales.
- Lubricación insuficiente: Aumentan la fricción y el riesgo de soldaduras en frío.
- Acumulación de viruta: Especialmente en agujeros ciegos, el espacio disponible para las virutas puede sobrecargarse.
- Filos desgastados: La herramienta corta con menos limpieza y somete el material de la pieza a una mayor carga.
- Endurecimiento por deformación: El rozamiento, los reinicios repetidos o un mecanizado interrumpido pueden dificultar el corte posterior.
Por ello, al roscar acero inoxidable conviene comprobar antes del primer corte el agujero para roscar, la geometría del macho, la profundidad de la rosca y el espacio para virutas.
Machos de roscar a máquina VOLKEL para acero inoxidable: versiones y tamaños
Las siguientes tablas facilitan la selección de la herramienta adecuada según el tipo de rosca, la versión de la herramienta y el tipo de agujero. Para los agujeros pasantes se indican las versiones de la Forma B y para los agujeros ciegos las versiones de la Forma C con espiral derecha de 39°. Los rangos de tamaños enlazados llevan directamente a la página de producto correspondiente con selección de variantes o al juego correspondiente.
La idoneidad para su aplicación depende del grado exacto de acero, de su estado de suministro y de las condiciones de mecanizado. Compruebe además el tamaño de la rosca, el paso, la profundidad de rosca necesaria y las dimensiones del portaherramientas.
Machos de roscar a máquina y juegos VOLKEL BANDA BLANCA disponibles
La gama BANDA BLANCA incluye machos de roscar a máquina HSSE vaporizados para roscas métricas ISO de paso normal y fino, así como roscas UNC, UNF y G (BSP). Además de machos individuales, se ofrecen combinaciones TwinBox con la broca helicoidal adecuada y juegos de machos de roscar a máquina.
| Tipo de rosca | Versión | Agujero pasante Forma B | Agujero ciego Forma C, espiral derecha 39° |
|---|---|---|---|
| Rosca métrica ISO de paso normal (M) | DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Rosca métrica ISO fina (MF) | DIN 374 | M 5×0,5 - M 20×1,5 | M 5×0,5 - M 20×1,5 |
| Rosca gruesa unificada (UNC) | DIN 371 | UNC 1/4 - UNC 1/2 | UNC 1/4 - UNC 1/2 |
| Rosca fina unificada (UNF) | DIN 371 | UNF 1/4 - UNF 1/2 | UNF 1/4 - UNF 1/2 |
| Rosca gas cilíndrica G (BSP) | DIN 5156 | G 1/8 - G 1/2 | G 1/8 - G 1/2 |
| Rosca métrica ISO de paso normal (M) | TwinBox: macho de roscar a máquina con la broca helicoidal adecuada | M 3 - M 16 | M 3 - M 16 |
| Rosca métrica ISO de paso normal (M) | Juego de machos de roscar a máquina de 7 piezas, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Rosca métrica ISO de paso normal (M) | Juego de machos de roscar a máquina de 14 piezas incluidas brocas helicoidales, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
Los cuatro juegos de machos de roscar a máquina BANDA BLANCA contienen respectivamente los tamaños de rosca M 3, M 4, M 5, M 6, M 8, M 10 y M 12. Los juegos de 14 piezas contienen además las siete brocas helicoidales correspondientes.
Machos de roscar a máquina y juegos VOLKEL BANDA AZUL disponibles
La gama BANDA AZUL incluye machos de roscar a máquina métricos en HSSE sin recubrimiento, con recubrimiento TiCN y como machos de roscar a máquina HSSE High Performance MBlue. La tabla distingue expresamente entre estas versiones porque sus rangos de tamaños disponibles son diferentes. También se ofrecen combinaciones TwinBox y diversos juegos de machos de roscar a máquina.
| Tipo de rosca | Versión | Agujero pasante Forma B | Agujero ciego Forma C, espiral derecha 39° |
|---|---|---|---|
| Rosca métrica ISO de paso normal (M) | HSSE, sin recubrimiento, DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Rosca métrica ISO de paso normal (M) | HSSE con recubrimiento TiCN, DIN 371 / DIN 376 | M 3 - M 20 | M 3 - M 20 |
| Rosca métrica ISO de paso normal (M) | Macho de roscar a máquina HSSE High Performance MBlue | M 3 - M 20 | M 3 - M 20 |
| Rosca métrica ISO de paso normal (M) | TwinBox: macho de roscar a máquina HSSE con la broca helicoidal adecuada | M 3 - M 16 | M 3 - M 16 |
| Rosca métrica ISO de paso normal (M) | Juego de machos de roscar a máquina de 7 piezas, HSSE, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Rosca métrica ISO de paso normal (M) | Juego de machos de roscar a máquina de 7 piezas, HSSE TiCN, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Rosca métrica ISO de paso normal (M) | Juego de machos de roscar a máquina de 14 piezas, HSSE, incluidas brocas helicoidales, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
Los seis juegos de machos de roscar a máquina BANDA AZUL contienen respectivamente los tamaños de rosca M 3, M 4, M 5, M 6, M 8, M 10 y M 12. Los juegos de 14 piezas contienen además las siete brocas helicoidales correspondientes.
Los rangos de tamaños de ambas tablas indican la dimensión más pequeña y la más grande disponibles dentro de la serie de productos o del juego correspondiente. Los tamaños de rosca individuales, los pasos, las dimensiones de las herramientas y los plazos de entrega se encuentran en la página de producto enlazada correspondiente.
