
11/11/26
Maschiatura dell’acciaio inossidabile
Cosa bisogna considerare nella maschiatura dell’acciaio inossidabile?
Nella maschiatura dell’acciaio inossidabile, il tipo di acciaio, il tipo di filettatura e il processo di lavorazione determinano la scelta dell’utensile. La seguente guida spiega le designazioni dei materiali e mostra quali aspetti devono essere considerati nella realizzazione di filettature interne.
Che cos’è l’acciaio inossidabile e dove viene utilizzato
Il termine acciaio speciale è una denominazione collettiva per diversi gruppi di acciai, tra cui rientrano anche gli acciai inossidabili. La sola denominazione acciaio speciale, tuttavia, non significa che l’acciaio sia anche «inossidabile». Di seguito si tratta degli acciai inossidabili, noti anche come acciai resistenti alla corrosione, VA o INOX.
Gli acciai inossidabili contengono almeno il 10,5 % di cromo e al massimo l’1,2 % di carbonio, ciascuno come percentuale in massa. Il cromo consente la formazione di uno strato passivo protettivo molto sottile sulla superficie. Questo conferisce al materiale la sua resistenza alla corrosione. La resistenza di una determinata qualità dipende anche dagli altri elementi di lega e dalle condizioni d’impiego.
I settori di applicazione tipici comprendono la costruzione di macchine e impianti, l’industria alimentare e delle bevande, l’industria chimica e farmaceutica e l’edilizia. Gli acciai inossidabili vengono utilizzati, ad esempio, per serbatoi, tubazioni, valvole e raccordi, attrezzature da cucina e parapetti. A seconda dell’applicazione, sono prioritari la resistenza alla corrosione, superfici facili da pulire o un aspetto gradevole e duraturo.
Distinguere V2A e V4A in base al numero materiale
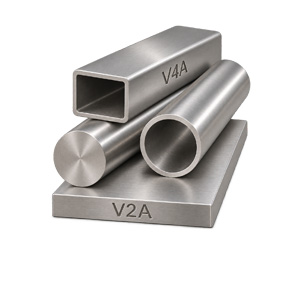
V2A e V4A sono denominazioni collettive storiche. V2A indica generalmente gli acciai al cromo-nichel, mentre V4A indica gli acciai al cromo-nichel-molibdeno. Il molibdeno aggiuntivo migliora in particolare la resistenza alla corrosione, che può essere causata, ad esempio, da acqua salata, cloruri e acidi. Tuttavia, queste due denominazioni non identificano una qualità di acciaio univoca. Molte delle comuni qualità V2A e V4A sono austenitiche. Questo termine ne descrive la struttura metallurgica, cioè la struttura interna del materiale.
Un numero materiale, come ad esempio 1.4301, identifica una determinata qualità di acciaio con una composizione chimica definita. Il numero non indica la durezza e non rappresenta una graduatoria della qualità del materiale. Il numero materiale è una designazione standardizzata e univoca dei materiali tecnici che consente un’identificazione sicura. È costituito da una cifra del gruppo principale, separata da un punto dal numero di qualità a quattro cifre. Il gruppo principale indica il gruppo principale del materiale (ad esempio 1 per gli acciai). Il successivo numero di qualità identifica l’esatta qualità del materiale all’interno del gruppo principale e comprende, tra l’altro, caratteristiche come il tipo di lega (composizione chimica del materiale). Per la scelta dell’utensile dovrebbe quindi essere disponibile il numero materiale esatto, ad esempio ricavato dal certificato del materiale.
La tabella seguente classifica qualità e denominazioni diffuse.
| Materiale | AISI | Denominazione comune | Indicazioni per la maschiatura |
|---|---|---|---|
| 1.4301 - X5CrNi18-10 | 304 | spesso V2A | Austenitico, tenace e soggetto a incrudimento; sono importanti un’azione di taglio pulita e una buona lubrificazione |
| 1.4305 - X8CrNiS18-9 | 303 | Acciaio automatico inossidabile | Grazie all’aggiunta di zolfo è nettamente più lavorabile rispetto alle comuni qualità austenitiche standard |
| 1.4306 / 1.4307 | 304L | spesso V2A | Versione austenitica a basso tenore di carbonio; permane la tendenza all’incrudimento |
| 1.4541 - X6CrNiTi18-10 | 321 | spesso V2A | Acciaio inossidabile austenitico stabilizzato al titanio; adattare l’utensile e le condizioni di taglio |
| 1.4401 - X5CrNiMo17-12-2 | 316 | spesso V4A | Acciaio inossidabile austenitico legato al molibdeno con formazione di truciolo tenace |
| 1.4404 - X2CrNiMo17-12-2 | 316L | spesso V4A | Versione a basso tenore di carbonio legata al molibdeno; soggetta a incrudimento e comparativamente difficile da lavorare |
Perché la maschiatura degli acciai inossidabili è più impegnativa
Le comuni qualità austenitiche sono spesso più difficili da lavorare rispetto agli acciai non legati. Nella maschiatura sono particolarmente rilevanti tre proprietà:
Incrudimento: La deformazione plastica può aumentare la resistenza del materiale nella zona di lavorazione. Un tagliente smussato che sfrega intensamente rende quindi più difficile anche il taglio successivo.
Formazione di truciolo tenace: I trucioli spesso si rompono con difficoltà. Se non possono muoversi liberamente nello spazio di lavoro ristretto del maschio, aumenta il carico sull’utensile.
Bassa conducibilità termica: Rispetto agli acciai non legati, il calore viene dissipato peggio dalla zona di taglio. Insieme alla tendenza del materiale ad aderire all’utensile, ciò sottopone i taglienti a un carico aggiuntivo.
Anche lo stato di fornitura del materiale da lavorare influisce sulla lavorabilità: un semilavorato incrudito a freddo può comportarsi diversamente in lavorazione rispetto alla stessa qualità di acciaio allo stato ricotto. La foratura preliminare dovrebbe quindi essere eseguita con una punta affilata e adatta e con condizioni di taglio appropriate. È necessario evitare uno sfregamento prolungato senza un’efficace asportazione di truciolo.
Scegliere gli utensili di filettatura adatti
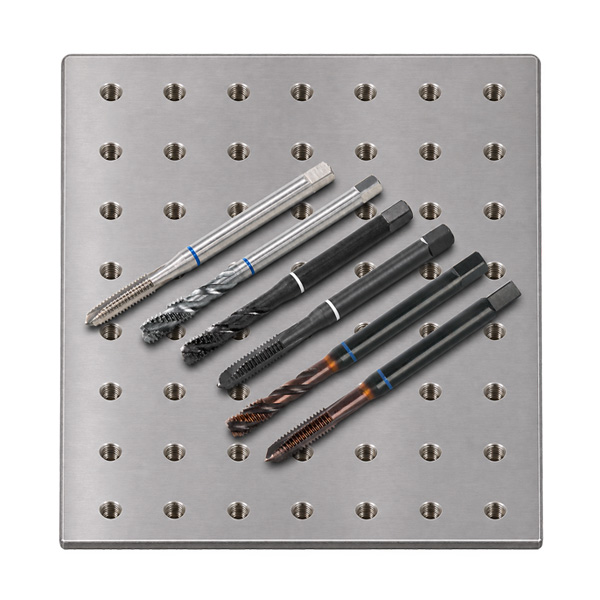
Per la realizzazione a macchina di filettature interne nell’acciaio inossidabile sono particolarmente indicati due tipi di utensili della serie VOLKEL di maschi a macchina con collarino colorato.
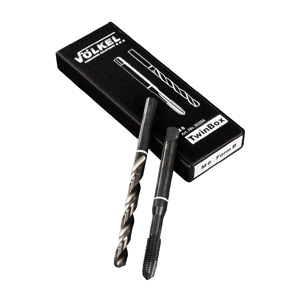
Maschi a macchina VOLKEL COLLARINO BIANCO per acciai inossidabili V2A
Questi maschi a macchina sono particolarmente adatti per acciai inossidabili V2A a truciolo lungo e acciai al cromo altamente legati con resistenza alla trazione fino a 1.000 N/mm². I maschi sono realizzati in acciaio HSSE di alta qualità, la geometria dei taglienti è stata ottimizzata per la lavorazione degli acciai inossidabili V2A e la superficie dei maschi è inoltre vaporizzata.
Qual è l’effetto della superficie vaporizzata?
Durante la vaporizzazione - spesso indicata con VAP - la superficie dell’utensile viene modificata mediante un trattamento termico. Si forma uno strato di ossido di ferro con una struttura superficiale alla quale refrigeranti e lubrificanti possono aderire meglio.
Nella maschiatura dell’acciaio inossidabile, questo effetto è particolarmente utile. Il film lubrificante riduce il contatto diretto tra utensile e materiale, migliora le condizioni di scorrimento e riduce il rischio di saldature a freddo. Si tratta di particelle del materiale che, sotto carico elevato, possono aderire ai taglienti dell’utensile e successivamente compromettere sia l’utensile sia i fianchi della filettatura.
⚠️ VAP non sostituisce il lubrificante da taglio. Il trattamento superficiale ne supporta l’effetto - resta determinante una lubrificazione sufficiente e adatta al materiale e alla lavorazione.
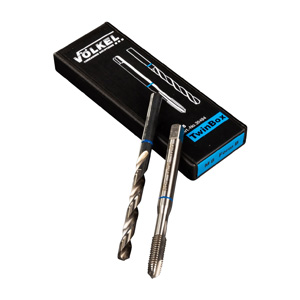
Maschi a macchina VOLKEL COLLARINO BLU per acciai inossidabili V4A
V4A comprende qualità di acciaio inossidabile difficili da lavorare. Durante la maschiatura si formano generalmente trucioli tenaci e difficili da rompere, che possono essere particolarmente problematici nei fori ciechi. Anche le caratteristiche dei maschi COLLARINO BLU, come ad esempio la geometria dei taglienti, sono state ottimizzate in modo da poter realizzare filettature in acciai resistenti all’usura e acciai altamente legati con resistenza alla trazione fino a 1.200 N/mm².
Perché può essere utile un ulteriore rivestimento TiCN?
Un rivestimento TiCN (carbonitruro di titanio) forma sul maschio uno strato protettivo sottile e duro. Nella maschiatura, il suo principale vantaggio consiste nel ridurre l’usura dei taglienti grazie alla maggiore durezza e tenacità e, di conseguenza, nel prolungare la durata dell’utensile. Con 3.000 HV (durezza Vickers), il rivestimento TiCN è più duro di un rivestimento TiN puro.
⚠️ Il TiCN ha una minore resistenza al calore. Durante il processo di taglio è indispensabile un raffreddamento intenso e ottimale dei taglienti del maschio. In questo modo si riduce il rischio di scheggiatura dei taglienti.
Quali altri fattori devono essere considerati nella maschiatura dell’acciaio inossidabile?
1. Utilizzo del lubrificante e sua corretta applicazione
Un lubrificante da taglio adatto all’acciaio inossidabile deve raggiungere in modo affidabile la zona di taglio e i taglienti del maschio non devono lavorare «a secco». Tutti i lubrificanti offerti da VOLKEL sono adatti alla lavorazione degli acciai inossidabili. La scelta dipende dall’applicazione concreta.
2. Determinare correttamente il diametro del preforo
Un preforo troppo piccolo aumenta il volume dei trucioli e la coppia e comporta quindi un maggiore carico sull’utensile. Un moderato aumento del diametro del preforo può ridurre la coppia e migliorare la durata del maschio. Ciò non significa tuttavia che il preforo possa essere ingrandito arbitrariamente: il disegno, la tolleranza della filettatura, la capacità di carico, le specifiche dell’utensile e i requisiti di controllo restano determinanti.
Se il preforo è troppo grande, invece, il profilo della filettatura non viene formato in modo sufficiente, riducendo la capacità di carico della filettatura realizzata. Sono quindi determinanti le specifiche relative alla dimensione della filettatura, al passo e alla tolleranza, nonché il diametro effettivamente ottenuto del foro.
3. Scegliere la corretta profondità di foratura per i fori ciechi
La profondità utile della filettatura e la profondità del preforo sono misure diverse. Nei fori ciechi deve essere presente spazio aggiuntivo al di sotto della filettatura utile.
Devono essere considerati almeno l’imbocco, la punta della punta elicoidale, la distanza di sicurezza e lo spazio per i trucioli. Se si fora soltanto fino alla profondità di filettatura desiderata, il maschio può andare a battuta sul fondo del foro oppure contro trucioli compattati. Ciò può provocare la rottura del maschio. I maschi per fori ciechi hanno generalmente un imbocco corto (2-3 filetti) e una scanalatura elicoidale che convoglia i trucioli verso l’alto e fuori dal foro.
⚠️ Per definire un maschio per foro cieco non è determinante che il maschio abbia un’estremità piatta oppure una punta. Per motivi di produzione, molti maschi ≤ M 8 possono quindi essere dotati di una punta.
4. Adattare la velocità di rotazione e l’avanzamento all’utensile
Valore indicativo per acciai VA con resistenza inferiore a 850 N/mm² e per il gruppo di materiali V4A durante la maschiatura con maschi VOLKEL COLLARINO BIANCO: 2–4 m/min - questo valore non rappresenta una prescrizione generale per tutti gli utensili destinati all’acciaio inossidabile. L’impostazione deve essere adattata allo stato del materiale, alla profondità della filettatura e alle condizioni della macchina.
La velocità di rotazione si calcola dalla velocità di taglio e dal diametro nominale della filettatura:
n = 1.000 × vc π × d
In questa formula, n indica la velocità di rotazione in min⁻¹, vc la velocità di taglio in m/min e d il diametro nominale della filettatura in mm.
Esempio di calcolo M8: Con vc = 3 m/min e d = 8 mm si ottengono circa 119 min⁻¹. Nella maschiatura sincronizzata a macchina di una filettatura M8 × 1,25, l’avanzamento assiale è di 1,25 mm per giro. Con una velocità di rotazione arrotondata a 120 min⁻¹, ciò corrisponde a 150 mm/min. Il ciclo macchina e il portautensile utilizzati devono essere adeguati; le indicazioni per i portamaschi compensatori devono essere considerate separatamente.
Perché i maschi possono rompersi durante la maschiatura dell’acciaio inossidabile?
Nella maschiatura di una filettatura interna, l’utensile lavora contemporaneamente con più taglienti in un foro relativamente stretto. Errori nella preparazione o nell’evacuazione dei trucioli possono quindi portare rapidamente a coppie elevate. Le cause tipiche dei problemi sono:
- Tipo di maschio errato per il tipo di foro: I trucioli non vengono evacuati nella direzione necessaria.
- Preforo troppo piccolo: Il volume dei trucioli e quindi le forze di taglio e la coppia aumentano.
- Allineamento insufficiente: Il maschio viene sottoposto a carichi laterali.
- Lubrificazione insufficiente: Aumentano l’attrito e il rischio di saldature a freddo.
- Accumulo di trucioli: In particolare nei fori ciechi, lo spazio per i trucioli può essere sovraccaricato.
- Taglienti usurati: L’utensile taglia meno pulitamente e sottopone il materiale a un carico maggiore.
- Incrudimento: Lo sfregamento, ripetuti riavvii o una lavorazione intermittente possono rendere più difficile il taglio successivo.
Proprio con l’acciaio inossidabile conviene quindi controllare il preforo, la geometria dell’utensile, la profondità della filettatura e lo spazio per i trucioli già prima del primo taglio.
Maschi a macchina VOLKEL per acciaio inossidabile: versioni e dimensioni
Le tabelle seguenti facilitano la scelta in base al tipo di filettatura, alla versione dell’utensile e al tipo di foro. Per i fori passanti sono riportate le versioni Forma B, per i fori ciechi le versioni Forma C con spirale destra a 39°. Gli intervalli di dimensioni collegati portano direttamente alla relativa pagina dell’articolo con selezione delle varianti oppure al set corrispondente.
L’idoneità per la vostra applicazione dipende dall’esatta qualità dell’acciaio, dal suo stato di fornitura e dalle condizioni di lavorazione. Verificate inoltre la dimensione della filettatura, il passo, la profondità di filettatura necessaria e le dimensioni del portautensile.
Maschi a macchina e set VOLKEL COLLARINO BIANCO disponibili
La serie COLLARINO BIANCO comprende maschi a macchina HSSE vaporizzati per filettature metriche ISO a passo grosso e fine, nonché filettature UNC, UNF e G (BSP). Oltre ai singoli maschi sono disponibili combinazioni TwinBox con la punta elicoidale adatta e set di maschi a macchina.
| Tipo di filettatura | Versione | Foro passante Forma B | Foro cieco Forma C, spirale destra a 39° |
|---|---|---|---|
| Filettatura metrica ISO (M) | DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Filettatura metrica ISO (MF) | DIN 374 | M 5×0,5 - M 20×1,5 | M 5×0,5 - M 20×1,5 |
| Filettatura unificata a passo grosso (UNC) | DIN 371 | UNC 1/4 - UNC 1/2 | UNC 1/4 - UNC 1/2 |
| Filettatura unificata a passo fine (UNF) | DIN 371 | UNF 1/4 - UNF 1/2 | UNF 1/4 - UNF 1/2 |
| Filettatura cilindrica per tubi G (BSP) | DIN 5156 | G 1/8 - G 1/2 | G 1/8 - G 1/2 |
| Filettatura metrica ISO (M) | TwinBox: maschio a macchina con punta elicoidale abbinata | M 3 - M 16 | M 3 - M 16 |
| Filettatura metrica ISO (M) | Set di 7 maschi a macchina, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Filettatura metrica ISO (M) | Set di 14 maschi a macchina incluse punte elicoidali, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
I quattro set di maschi a macchina COLLARINO BIANCO contengono ciascuno le dimensioni di filettatura M 3, M 4, M 5, M 6, M 8, M 10 e M 12. I set da 14 pezzi contengono inoltre le sette punte elicoidali abbinate.
Maschi a macchina e set VOLKEL COLLARINO BLU disponibili
La serie COLLARINO BLU comprende maschi a macchina metrici in versione HSSE non rivestita, con rivestimento TiCN e come maschi a macchina HSSE High Performance MBlue. La tabella distingue espressamente queste versioni, poiché i relativi intervalli di dimensioni sono diversi. Sono inoltre disponibili combinazioni TwinBox e diversi set di maschi a macchina.
| Tipo di filettatura | Versione | Foro passante Forma B | Foro cieco Forma C, spirale destra a 39° |
|---|---|---|---|
| Filettatura metrica ISO (M) | HSSE, non rivestito, DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Filettatura metrica ISO (M) | HSSE con rivestimento TiCN, DIN 371 / DIN 376 | M 3 - M 20 | M 3 - M 20 |
| Filettatura metrica ISO (M) | Maschio a macchina HSSE High Performance MBlue | M 3 - M 20 | M 3 - M 20 |
| Filettatura metrica ISO (M) | TwinBox: maschio a macchina HSSE con punta elicoidale abbinata | M 3 - M 16 | M 3 - M 16 |
| Filettatura metrica ISO (M) | Set di 7 maschi a macchina, HSSE, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Filettatura metrica ISO (M) | Set di 7 maschi a macchina, HSSE TiCN, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Filettatura metrica ISO (M) | Set di 14 maschi a macchina, HSSE, incluse punte elicoidali, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
I sei set di maschi a macchina COLLARINO BLU contengono ciascuno le dimensioni di filettatura M 3, M 4, M 5, M 6, M 8, M 10 e M 12. I set da 14 pezzi contengono inoltre le sette punte elicoidali abbinate.
Gli intervalli di dimensioni nelle due tabelle indicano la dimensione più piccola e quella più grande offerte nella rispettiva serie di articoli o nel relativo set. Le singole dimensioni di filettatura, i passi, le dimensioni degli utensili e i tempi di consegna sono riportati nella pagina dell’articolo collegata.
