
11-11-2026
Draad tappen in roestvast staal
Waar moet u op letten bij het tappen in roestvast staal?
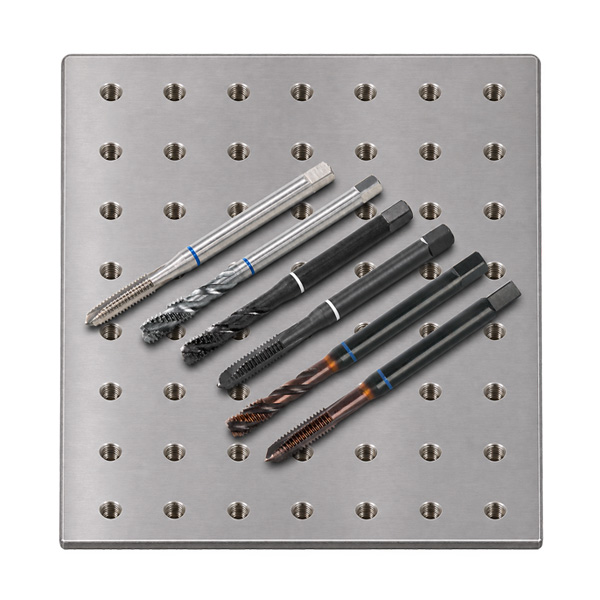
Bij het tappen in roestvast staal bepalen de staalsoort, het schroefdraadtype en het bewerkingsproces de keuze van het gereedschap. De volgende gids licht de materiaalaanduidingen toe en laat zien waarop u bij het maken van binnenschroefdraad moet letten.
Wat edelstaal is en waar het wordt toegepast
Edelstaal is een verzamelnaam voor verschillende staalgroepen, waaronder ook roestvaste staalsoorten vallen. De benaming edelstaal alleen betekent echter niet dat het staal ook „roestvrij“ is. Hieronder gaat het om roestvaste staalsoorten, die ook bekendstaan als roestvast staal, RVS, VA of INOX.
Roestvaste staalsoorten bevatten minimaal 10,5 % chroom en maximaal 1,2 % koolstof, telkens als massapercentage. Het chroom maakt de vorming van een zeer dunne, beschermende passieve laag op het oppervlak mogelijk. Deze laag geeft het materiaal zijn corrosiebestendigheid. Hoe bestendig een bepaalde soort is, hangt ook af van de overige legeringselementen en de gebruiksomstandigheden.
Typische toepassingsgebieden zijn de machine- en installatiebouw, de voedingsmiddelen- en drankenindustrie, de chemische en farmaceutische industrie en de bouw. Roestvaste staalsoorten worden bijvoorbeeld gebruikt voor tanks, leidingen, appendages, keukeninrichtingen en leuningen. Afhankelijk van de toepassing staan corrosiebestendigheid, gemakkelijk te reinigen oppervlakken of een blijvend aantrekkelijk uiterlijk centraal.
V2A en V4A onderscheiden aan de hand van het materiaalnummer
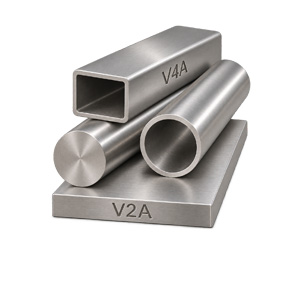
V2A en V4A zijn historische verzamelbegrippen. V2A staat gewoonlijk voor chroom-nikkelstaal, V4A voor chroom-nikkel-molybdeenstaal. Het extra aanwezige molybdeen verbetert met name de weerstand tegen corrosie die bijvoorbeeld door zout water, chloriden en zuren kan ontstaan. Met deze twee benamingen wordt echter geen eenduidige staalsoort vastgelegd. Veel van de gebruikelijke V2A- en V4A-soorten zijn austenitisch. Dit beschrijft hun metallurgische structuur, dus de inwendige structuur van het materiaal.
Een materiaalnummer zoals bijvoorbeeld 1.4301 duidt een bepaalde staalsoort met een vastgelegde chemische samenstelling aan. Het nummer is geen hardheidsaanduiding en geen rangorde van de materiaalkwaliteit. Het materiaalnummer is een gestandaardiseerde, eenduidige aanduiding voor technische materialen voor een betrouwbare identificatie. Het materiaalnummer bestaat uit een cijfer voor de hoofdgroep, door een punt gescheiden van het viercijferige soortnummer. De hoofdgroep geeft de materiaalhoofdgroep aan (bijvoorbeeld 1 voor staal). Het daaropvolgende soortnummer duidt de exacte materiaalsoort binnen de hoofdgroep aan en bevat onder andere eigenschappen zoals het legeringstype (chemische samenstelling van het materiaal). Voor de keuze van het gereedschap moet daarom het exacte materiaalnummer bekend zijn, bijvoorbeeld uit het materiaalcertificaat.
De volgende tabel geeft een overzicht van gangbare soorten en benamingen.
| Materiaal | AISI | Gebruikelijke indeling | Aandachtspunt bij het tappen |
|---|---|---|---|
| 1.4301 - X5CrNi18-10 | 304 | vaak V2A | Austenitisch, taai en koudverstevigend; een zuivere snijwerking en goede smering zijn belangrijk |
| 1.4305 - X8CrNiS18-9 | 303 | Roestvast automatenstaal | Door de toevoeging van zwavel duidelijk beter verspaanbaar dan gangbare austenitische standaardkwaliteiten |
| 1.4306 / 1.4307 | 304L | vaak V2A | Koolstofarme austenitische uitvoering; blijft gevoelig voor koudversteviging |
| 1.4541 - X6CrNiTi18-10 | 321 | vaak V2A | Met titanium gestabiliseerd austenitisch roestvast staal; gereedschap en snijcondities aanpassen |
| 1.4401 - X5CrNiMo17-12-2 | 316 | vaak V4A | Met molybdeen gelegeerd austenitisch roestvast staal met taaie spaanvorming |
| 1.4404 - X2CrNiMo17-12-2 | 316L | vaak V4A | Koolstofarme, met molybdeen gelegeerde uitvoering; koudverstevigend en relatief veeleisend te verspanen |
Waarom het tappen in roestvaste staalsoorten veeleisender is
De gangbare austenitische soorten zijn vaak moeilijker te verspanen dan ongelegeerde staalsoorten. Bij het tappen zijn vooral drie eigenschappen relevant:
Koudversteviging: Door plastische vervorming kan het materiaal op de bewerkingsplaats sterker worden. Een botte snijkant die sterk wrijft, bemoeilijkt daardoor ook de daaropvolgende snede.
Taaie spaanvorming: Spanen breken vaak moeilijk. Als ze zich in de beperkte werkruimte van de tap niet vrij kunnen bewegen, neemt de belasting van het gereedschap toe.
Lage warmtegeleiding: In vergelijking met ongelegeerde staalsoorten wordt warmte uit de snijzone minder goed afgevoerd. Samen met de neiging tot materiaalaanhechting belast dit de snijkanten extra.
Ook de leveringstoestand van het te bewerken materiaal beïnvloedt de verspaanbaarheid: een koudverstevigd halffabricaat kan zich anders laten verspanen dan dezelfde staalsoort in gegloeide toestand. Het voorbereidende boren moet daarom met een scherpe, geschikte boor en passende snijcondities worden uitgevoerd. Langdurig wrijven zonder effectieve spaanafname moet worden vermeden.
Geschikte draadsnijgereedschappen kiezen
Voor het machinaal vervaardigen van binnenschroefdraad in roestvast staal zijn met name twee gereedschapstypen uit de VÖLKEL-serie kleurring-machinetappen geschikt.
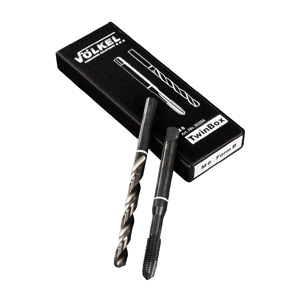
VÖLKEL WITRING-machinetappen voor V2A-roestvast staal
Deze machinetappen zijn met name geschikt voor langspanend V2A-roestvast staal en hooggelegeerd chroomstaal met een treksterkte tot 1.000 N/mm². De machinetappen zijn vervaardigd uit hoogwaardig HSSE-staal, de snijgeometrie van de machinetappen is geoptimaliseerd voor het bewerken van V2A-roestvast staal en het oppervlak van de machinetappen is bovendien gevaporiseerd.
Wat doet het gevaporiseerde oppervlak?
Bij het vaporiseren - vaak aangeduid met VAP - wordt het gereedschapsoppervlak door een warmtebehandeling veranderd. Daarbij ontstaat een ijzeroxidelaag met een oppervlaktestructuur waaraan koel- en smeermiddelen beter kunnen hechten.
Bij het tappen in roestvast staal is dit effect bijzonder nuttig. De smeerfilm vermindert het directe contact tussen gereedschap en materiaal, verbetert de glij-eigenschappen en vermindert het risico op koudlassen. Daarbij gaat het om materiaaldeeltjes die zich onder hoge belasting aan de snijkanten van het gereedschap kunnen hechten en vervolgens zowel het gereedschap als de schroefdraadflanken kunnen aantasten.
⚠️ VAP vervangt het snijmiddel niet. De oppervlaktebehandeling ondersteunt de werking ervan - doorslaggevend blijft een voor het materiaal en de bewerking geschikt en voldoende smeermiddel.
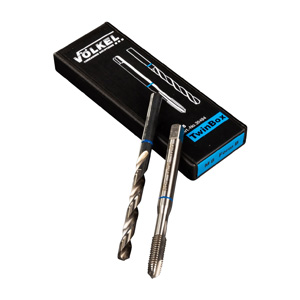
VÖLKEL BLAUWRING-machinetappen voor V4A-roestvast staal
V4A omvat moeilijk verspaanbare roestvaste staalsoorten. Bij het tappen ontstaan doorgaans taaie, slecht brekende spanen, die met name in blinde gaten problematisch kunnen zijn. Ook bij de BLAUWRING-machinetappen zijn eigenschappen zoals de snijgeometrie zo geoptimaliseerd dat schroefdraad kan worden gesneden in slijtvaste staalsoorten en hooggelegeerde staalsoorten met een treksterkte tot 1.200 N/mm².
Waarom kan een extra TiCN-coating nuttig zijn?
Een TiCN-coating (titanium-koolstof-nitride) vormt een dunne, harde beschermlaag op de tap. Bij het tappen bestaat het belangrijkste voordeel erin de slijtage van de snijkanten door verbeterde hardheid en taaiheid te verminderen en daarmee de standtijd te verlengen. De TiCN-coating is met 3.000 HV (Vickershardheid) harder dan een zuivere TiN-coating.
⚠️ TiCN heeft een lagere hittebestendigheid. Een intensieve en optimale koeling van de snijkanten van de tap is tijdens het snijproces absoluut noodzakelijk. Hierdoor wordt het risico op het uitbreken van snijkanten verminderd.
Welke andere factoren moeten bij het tappen in roestvast staal worden meegenomen?
1. Gebruik van smeermiddel en de juiste toepassing ervan
Een voor roestvast staal geschikt snijmiddel moet de snijzone betrouwbaar bereiken en de snijkanten van de tap mogen niet „drooglopen“. Alle door VÖLKEL aangeboden smeermiddelen zijn geschikt voor de bewerking van roestvaste staalsoorten. De keuze hangt af van de concrete toepassing.
2. Kerngatdiameter correct bepalen
Een te klein kerngat vergroot het spaanvolume en het koppel en leidt daardoor tot een hogere gereedschapsbelasting. Een matige vergroting van het kerngat kan het optredende koppel verlagen en de standtijd van de tap verbeteren. Dit betekent echter niet dat het kerngat willekeurig kan worden vergroot: tekening, schroefdraadtolerantie, draagvermogen, gereedschapsvoorschriften en controle-eisen blijven bepalend.
Bij een te groot kerngat wordt het schroefdraadprofiel daarentegen niet voldoende gevormd, waardoor het draagvermogen van de gesneden schroefdraad afneemt. Doorslaggevend zijn daarom de voorschriften voor schroefdraadmaat, spoed en tolerantie en de daadwerkelijk bereikte boordiameter.
3. Bij een blind gat de juiste boordiepte kiezen
De bruikbare schroefdraaddiepte en de boordiepte van het kerngat zijn verschillende maten. Bij blinde gaten moet onder de bruikbare schroefdraad extra ruimte aanwezig zijn.
Er moet ten minste rekening worden gehouden met de aansnijding, de boorpunt, de veiligheidsafstand en de spanenruimte. Als slechts tot de gewenste schroefdraaddiepte wordt geboord, kan de tap tegen de bodem van het gat of tegen samengeperste spanen lopen. Dit kan tot breuk van de tap leiden. Tappen voor blinde gaten hebben doorgaans een korte aansnijding (2-3 schroefdraadgangen) en een spiraalgroef die de spanen naar boven afvoert.
⚠️ Voor de definitie van een tap voor blinde gaten is niet bepalend of de tap een afgevlakt uiteinde of een punt heeft. Veel tappen ≤ M 8 kunnen daarom om productietechnische redenen een punt hebben.
4. Toerental en voeding op het gereedschap afstemmen
Richtwaarde voor VA-staalsoorten onder 850 N/mm² en voor de V4A-materiaalgroep bij het tappen met VÖLKEL WITRING-machinetappen: 2–4 m/min - deze waarde is geen algemene richtlijn voor alle gereedschappen voor roestvast staal. De instelling moet worden afgestemd op de materiaaltoestand, de schroefdraaddiepte en de machineomstandigheden.
Het toerental wordt berekend uit de snijsnelheid en de nominale schroefdraaddiameter:
n = 1.000 × vc π × d
Daarbij staat n voor het toerental in min⁻¹, vc voor de snijsnelheid in m/min en d voor de nominale schroefdraaddiameter in mm.
Rekenvoorbeeld M8: Bij vc = 3 m/min en d = 8 mm ontstaat ongeveer 119 min⁻¹. Bij synchroon machinaal tappen van M8 × 1,25 bedraagt de axiale voeding 1,25 mm per omwenteling. Met een op 120 min⁻¹ afgerond toerental is dat 150 mm/min. De gebruikte machinecyclus en gereedschapshouder moeten daarbij passen; gegevens voor compensatietaphouders moeten afzonderlijk in acht worden genomen.
Waarom kunnen tappen breken bij het tappen in roestvast staal?
Bij het maken van binnenschroefdraad werkt het gereedschap tegelijkertijd met meerdere snijkanten in een relatief nauw gat. Fouten bij de voorbereiding of spaanafvoer kunnen daarom snel tot hoge koppels leiden. Typische oorzaken van problemen zijn:
- Verkeerd type tap voor het soort gat: De spanen worden niet in de vereiste richting afgevoerd.
- Te klein kerngat: Het spaanvolume en daarmee de snijkrachten en het koppel nemen toe.
- Onvoldoende uitlijning: De tap wordt zijdelings belast.
- Onvoldoende smering: Wrijving en het risico op koudlassen nemen toe.
- Spaanophoping: Met name bij blinde gaten kan de spanenruimte overbelast raken.
- Versleten snijkanten: Het gereedschap snijdt minder zuiver en belast het materiaal sterker.
- Koudversteviging: Wrijven, herhaald aanzetten of een haperende bewerking kan de daaropvolgende snede bemoeilijken.
Juist bij roestvast staal is het daarom zinvol om vóór de eerste snede het kerngat, de gereedschapsvorm, de schroefdraaddiepte en de spanenruimte te controleren.
VÖLKEL-machinetappen voor roestvast staal: uitvoeringen en maten
De volgende tabellen vergemakkelijken de keuze op basis van schroefdraadtype, gereedschapsuitvoering en gatsoort. Voor doorgaande gaten vindt u de uitvoeringen van Vorm B, voor blinde gaten de uitvoeringen van Vorm C met 39° rechtsspiraal. De gekoppelde maatbereiken leiden rechtstreeks naar de betreffende artikelpagina met variantselectie of naar de passende set.
De geschiktheid voor uw toepassing hangt af van de exacte staalsoort, de leveringstoestand en de bewerkingsomstandigheden. Controleer daarnaast de schroefdraadmaat, spoed, benodigde schroefdraaddiepte en de afmetingen van de gereedschapshouder.
Beschikbare VÖLKEL WITRING-machinetappen en sets
De WITRING-serie omvat gevaporiseerde HSSE-machinetappen voor metrisch ISO-schroefdraad en metrisch fijn ISO-schroefdraad, evenals UNC-, UNF- en G-(BSP)-schroefdraad. Naast afzonderlijke machinetappen zijn TwinBox-combinaties met passende spiraalboor en machinetappensets verkrijgbaar.
| Schroefdraadtype | Uitvoering | Doorgaand gat Vorm B | Blind gat Vorm C, 39° rechtsspiraal |
|---|---|---|---|
| Metrisch ISO-schroefdraad (M) | DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Metrisch fijn ISO-schroefdraad (MF) | DIN 374 | M 5 × 0,5 - M 20 × 1,5 | M 5 × 0,5 - M 20 × 1,5 |
| Amerikaanse grove schroefdraad (UNC) | DIN 371 | UNC 1/4 - UNC 1/2 | UNC 1/4 - UNC 1/2 |
| Amerikaanse fijne schroefdraad (UNF) | DIN 371 | UNF 1/4 - UNF 1/2 | UNF 1/4 - UNF 1/2 |
| Cilindrische gasdraad G (BSP) | DIN 5156 | G 1/8 - G 1/2 | G 1/8 - G 1/2 |
| Metrisch ISO-schroefdraad (M) | TwinBox: machinetap met passende spiraalboor | M 3 - M 16 | M 3 - M 16 |
| Metrisch ISO-schroefdraad (M) | 7-delige machinetappenset, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Metrisch ISO-schroefdraad (M) | 14-delige machinetappenset inclusief spiraalboren, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
De vier WITRING-machinetappensets bevatten elk de schroefdraadmaten M 3, M 4, M 5, M 6, M 8, M 10 en M 12. De 14-delige sets bevatten bovendien de zeven bijpassende spiraalboren.
Beschikbare VÖLKEL BLAUWRING-machinetappen en sets
De BLAUWRING-serie biedt metrische machinetappen in ongecoate HSSE-uitvoering, met TiCN-coating en als HSSE High Performance MBlue-machinetappen. De tabel maakt uitdrukkelijk onderscheid tussen deze uitvoeringen, omdat de beschikbare maatbereiken verschillen. Daarnaast zijn TwinBox-combinaties en verschillende machinetappensets verkrijgbaar.
| Schroefdraadtype | Uitvoering | Doorgaand gat Vorm B | Blind gat Vorm C, 39° rechtsspiraal |
|---|---|---|---|
| Metrisch ISO-schroefdraad (M) | HSSE, ongecoat, DIN 371 / DIN 376 | M 3 - M 42 | M 3 - M 42 |
| Metrisch ISO-schroefdraad (M) | HSSE met TiCN-coating, DIN 371 / DIN 376 | M 3 - M 20 | M 3 - M 20 |
| Metrisch ISO-schroefdraad (M) | HSSE High Performance MBlue-machinetap | M 3 - M 20 | M 3 - M 20 |
| Metrisch ISO-schroefdraad (M) | TwinBox: HSSE-machinetap met passende spiraalboor | M 3 - M 16 | M 3 - M 16 |
| Metrisch ISO-schroefdraad (M) | 7-delige machinetappenset, HSSE, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Metrisch ISO-schroefdraad (M) | 7-delige machinetappenset, HSSE TiCN, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
| Metrisch ISO-schroefdraad (M) | 14-delige machinetappenset, HSSE, inclusief spiraalboren, DIN 371 / DIN 376 | M 3 - M 12 | M 3 - M 12 |
De zes BLAUWRING-machinetappensets bevatten elk de schroefdraadmaten M 3, M 4, M 5, M 6, M 8, M 10 en M 12. De 14-delige sets bevatten bovendien de zeven bijpassende spiraalboren.
De maatbereiken in beide tabellen geven de kleinste en grootste aangeboden afmeting van de betreffende artikelserie of set aan. De afzonderlijke schroefdraadmaten, spoeden, gereedschapsafmetingen en levertijden vindt u op de betreffende gekoppelde artikelpagina.
